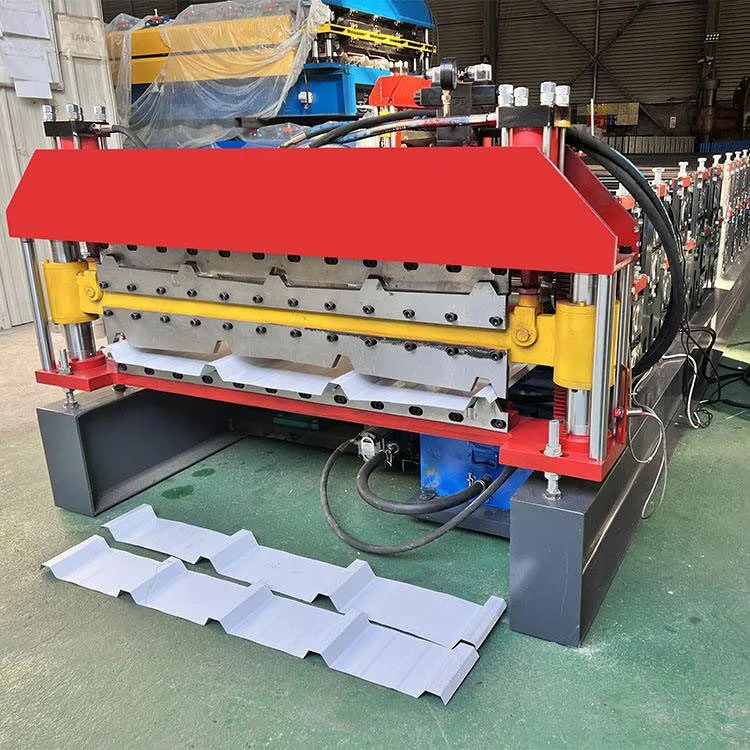
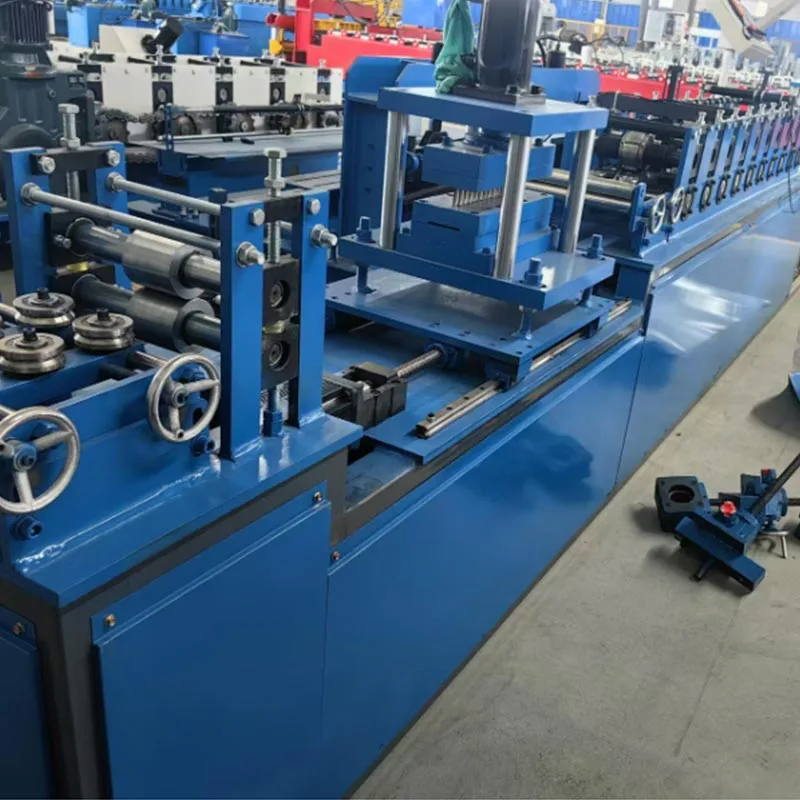
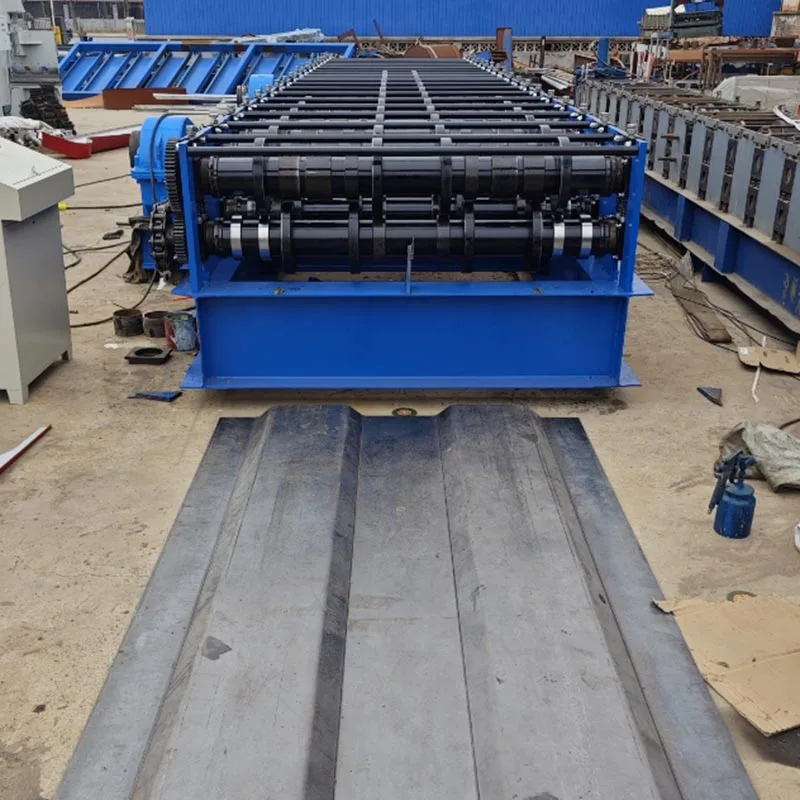
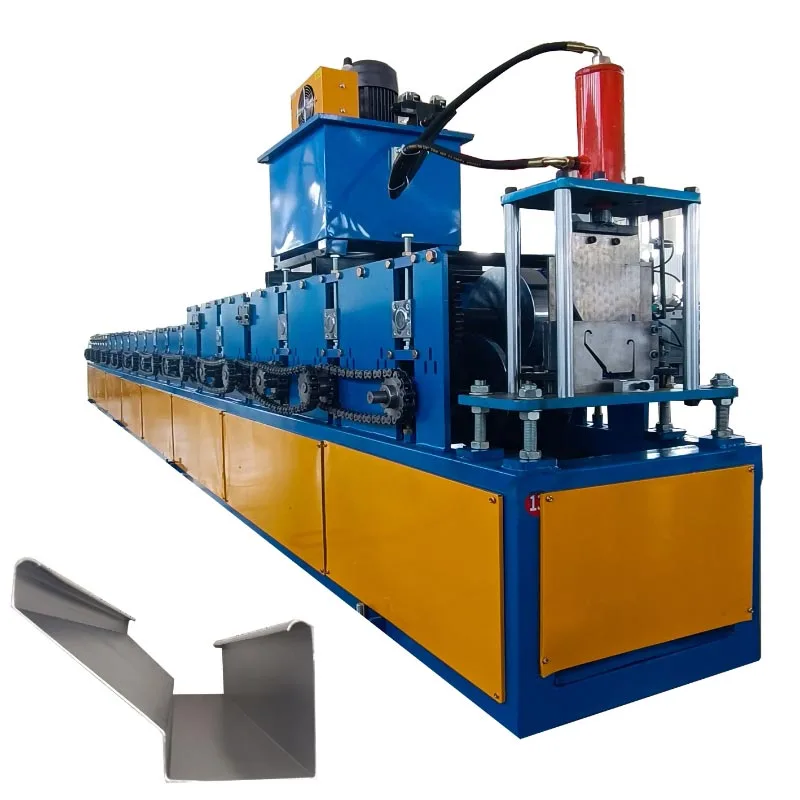
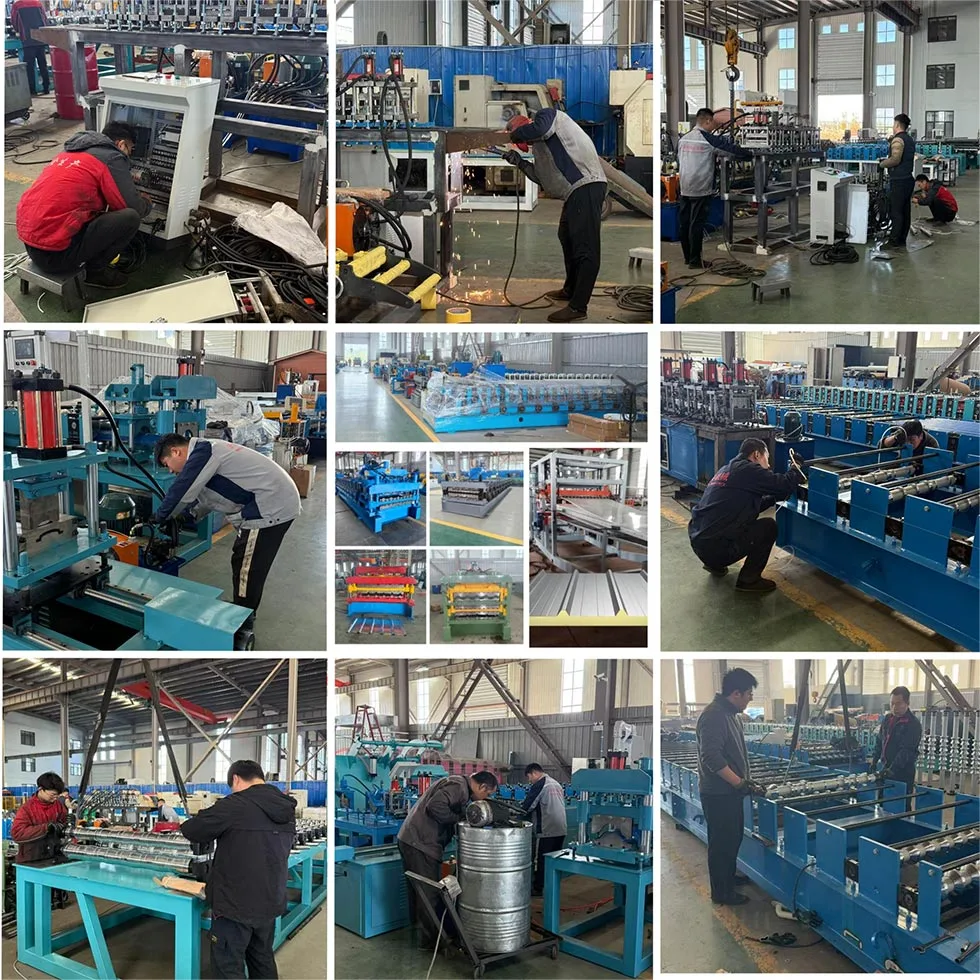
Parfu International Trading Co., Ltd:n valmistama Light Steel Kölikone Kaksi-yhdessä-kone on edistyksellinen teollisuuslaite. Se on suunniteltu rakennusteollisuudelle. Tämä kone tuottaa kaksi olennaista kehyskomponenttia. Nämä ovat pystysuorat nastat ja rata (kutsutaan myös ylä- ja alajuoksijaksi tai taivas ja maan köliksi).
Perinteisesti nämä profiilit vaativat kaksi erillistä konetta. Tämä uusi kaksi yhdessä -järjestelmä yhdistää molemmat toiminnot. Se
on
erittäin tehokas ja tilaa säästävä ratkaisu. Light Steel Kölikone Kaksi-yhdessä-kone muodostaa nämä komponentit
kierretty
galvanoidut teräsnauhat. Se toimii suurella tarkkuudella ja nopeudella.
Tämä kone on elintärkeä nykyaikaiselle kipsilevylle ja kevyelle teräsrunkorakenteelle. Se
auttaa
luo luuranko seinille ja kattoille. Sen integroitu muotoilu on merkittävä askel eteenpäin rakentamisessa
materiaalin valmistus.
Yksityiskohtainen kuvaus
Kevyt teräskölikone kaksi-yhdessä-kone on täydellinen rullamuovausjärjestelmä. Se ei ole yksinkertainen kone. Prosessi
alkaa kelaamisesta (maksuteline). Sen tehtävänä on pitää raaka-ainekierukka kiinni ja syöttää se sujuvasti kierteeseen
tuotantolinja.
V. Tämä on lähtökohta.
Se pitää sisällään suuren raaka-aineen kelan. Materiaali on tyypillisesti galvanoitua teräsnauhaa. Uncoiler syöttää
leikkaa koneeseen tasaisesti ja johdonmukaisesti. Siinä on usein jarrumekanismi. Tämä estää kelaa pääsemästä
avautuu liian nopeasti.
B. Ohjain ja vaaituslaite
Tämä laite korjaa kaarteita ja poistaa kierteet teräsnauhasta. Se tasoittaa materiaalin ennen muotoilua
prosessi. Tämä on välttämätöntä suorien ja tarkkojen tuotteiden valmistuksessa.
C. Servo-ohjattu purkulaite (valinnainen, mutta yleinen)
Tämä on hienostunut ruokintajärjestelmä. Se käyttää servomoottoria erittäin tarkkaan ohjaukseen. Se vetää materiaalia
eteenpäin tarkalla pituudella. Tämä on välttämätöntä pituusleikkausprosessin kannalta. Se varmistaa jokaisen nastan ja kiskon kappaleen
on sama määritetty pituus.
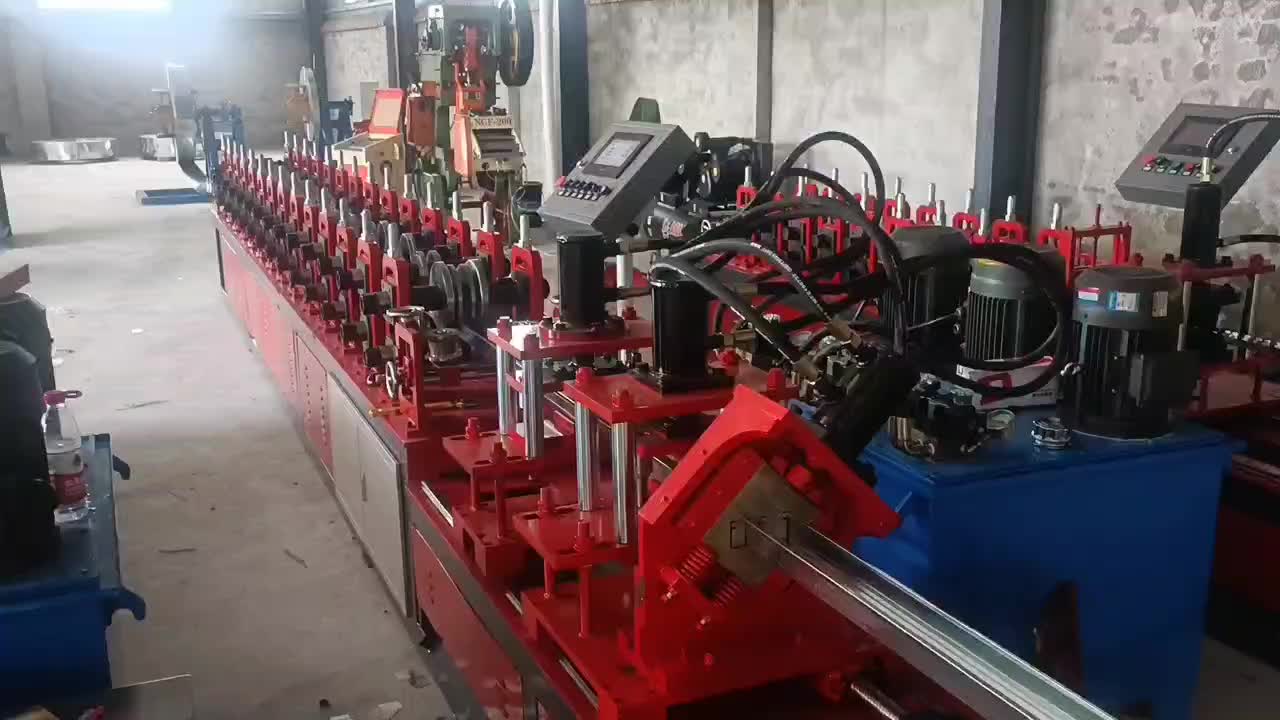
D. Päävalssausasema
Tämä on koneen sydän. Se koostuu sarjasta valssaamotelineitä. Jokaisessa telineessä on sarja karkaistuja
teräsrullat (muotit). Näiden telojen muoto on erityinen.
Nauha kulkee jokaisen peräkkäisen jalustan läpi. Jokaisessa vaiheessa telat taivuttavat terästä vähitellen. He muotoilevat sen
lopulliseen profiiliin. Kaksi yhdessä koneessa tämä asema on suunniteltu muodostamaan sekä nasta- että telaprofiilit.
E. Profiilin vaihtomekanismi
Tämä on ydinominaisuus, joka tekee siitä "kaksi yhdessä". Se ei ole kaksi konetta pultattu yhteen. Se on yksi älykäs
järjestelmä. Vaihto voidaan tehdä kahdella ensisijaisella tavalla:
Manuaalinen rullan vaihto: Käyttäjä vaihtaa fyysisesti osan teloista muodostusasemassa. Tämä menetelmä on
kustannustehokas. Se sopii tehtaille, joiden ei tarvitse vaihtaa profiileja kovin usein.
Automaattinen/servokytkentä: Tämä on edistyneempi järjestelmä. Kone käyttää servomoottoreita tiettyjen rullien siirtämiseen
ja poissa asennosta. Vaihto tapahtuu ohjauspaneelin kautta. Se on nopea ja vaatii vain vähän käsityötä.
Tämä vähentää huomattavasti tuotantojaksojen välisiä seisokkeja.
F. Lävistys- ja loveusyksikkö
Nastat tarvitsevat usein reikiä putkistoa ja sähköjohtoja varten. Telat saattavat tarvita lovea liittämistä tai vahvistamista varten.
Tämä laite on varustettu hydraulisilla tai pneumaattisilla lävistyksellä. Se luo nämä reiät ja lovet suurella tarkkuudella.
Lävistyskuvio on ohjelmoitavissa.
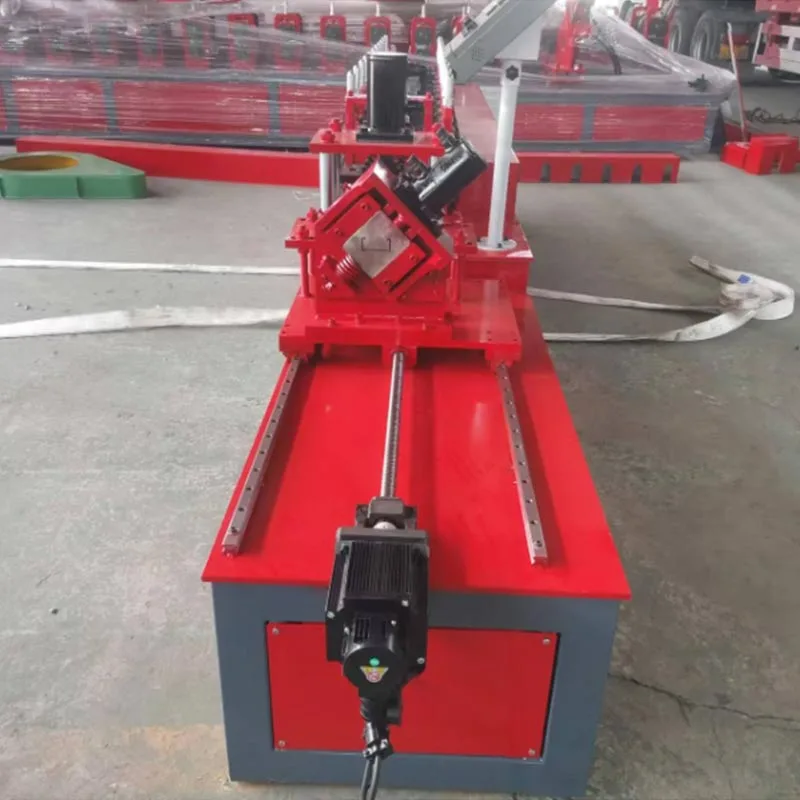
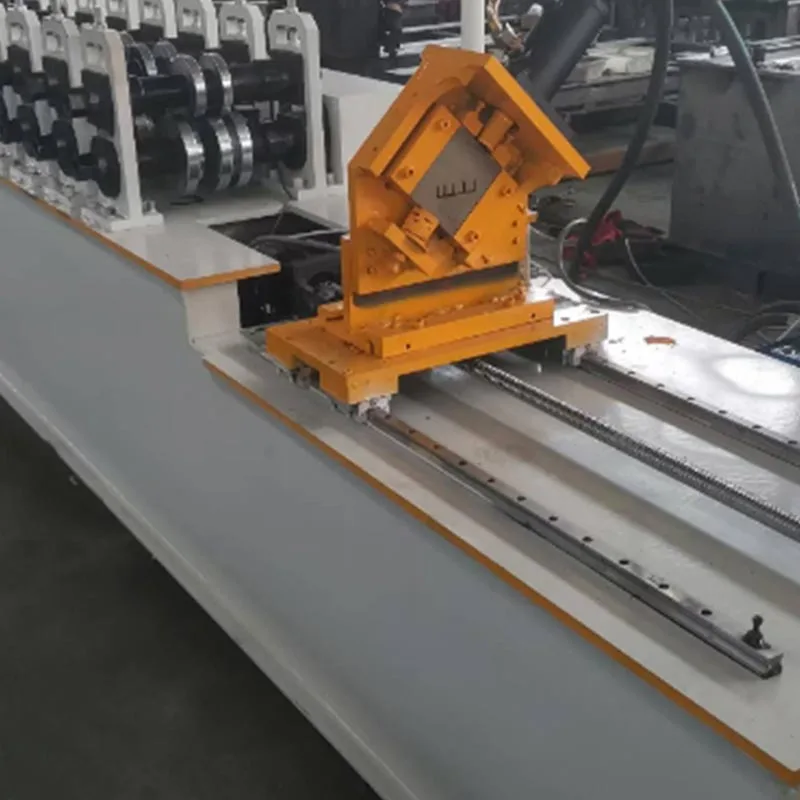
G. Leikkausjärjestelmä
Kun profiili on täysin muodostettu, se leikataan pituuteen. Tämä tapahtuu tyypillisesti nopealla hydraulilennolla
katkaisu saha. Leikkuri liikkuu materiaalin mukana. Se tekee puhtaan, purseettoman leikkauksen. Sitten se palaa alkuun
asema seuraavaa kappaletta varten. Leikkauspituus asetetaan ohjausjärjestelmässä.
H. Tulostaulukko ja pinoaja
Valmiit nastat tai telat kuljetetaan ulos koneesta. Tulostaulukko vastaanottaa ne. Usein automaatti
pinoaja laskee kappaleet. Se niputtaa ne siisteiksi pinoiksi käsittelyn ja kuljetuksen helpottamiseksi. Tämä automatisoi finaalin
prosessin vaihe.
Vakioparametrit
Näiden kevytteräskölikoneen kaksi-yhdessä-koneen parametrit voivat vaihdella valmistajan ja mallin mukaan. Tässä ovat tyypillisiä
tekniset tiedot:
Parametri
Specification Range
Huomautuksia
Materiaalin paksuus
0,4 mm - 1,2 mm
Yleensä 0,5 mm, 0,6 mm, 0,8 mm useimmissa sovelluksissa.
Materiaalin leveys
100 mm - 200 mm
Tämä viittaa teräskelan leveyteen.
Valmiin tuotteen mitat
- Nastan syvyys
50 mm - 150 mm
Yleiset koot: 50mm, 75mm, 100mm, 150mm.
- Radan leveys
Vastaa nastan syvyyttä
Rata on suunniteltu sopimaan nastan täydellisesti.
Tuotantonopeus
15-45 metriä minuutissa
Nopeus riippuu profiilin monimutkaisuudesta ja koneen mallista.
Rullamuovausasemat
18-25 asemaa
Useammat asemat mahdollistavat tasaisemman ja tarkemman muotoilun.
Päämoottorin teho
10-25 hv
Antaa virtaa rullanmuodostusasemille.
Ohjausjärjestelmä
PLC kosketusnäytöllä
Brändit, kuten Siemens, Mitsubishi tai Allen-Bradley, ovat yleisiä.
Leikkaustarkkuus
± 0,5 mm
Erittäin korkea tarkkuus tasaisille osapituuksille.
Tärkeimmät edut
Se yhdistää kaksi toimintoa, mutta vaatii vähemmän tilaa kuin kaksi erillistä konetta. Tämä tarkoittaa pienempää jalanjälkeä ja
huomattavasti pienemmät lattia-, asennus- ja ylläpitokustannukset.
Se on yksi kone kahden sijaan. Tämä säästää merkittävästi tehtaan lattiatilaa.
Alkuinvestointi on pienempi kuin kahden erillisen koneen hankinta.
Se vähentää sähkö- ja ylläpitokustannuksia.
Suuri joustavuus ja nopea vaihto:
Tuottajat voivat helposti vaihtaa nastojen ja telojen valmistuksen välillä.
Näin he voivat vastata nopeasti markkinoiden vaatimuksiin.
Automaattinen vaihto varmistaa saumattoman ja nopean vaihdon. Tämä pitää seisokkiajan ehdottoman minimissä.
Ylivoimainen tuotannon laatu:
Integroitu muotoilu varmistaa, että nasta- ja telaprofiilit sopivat täydellisesti yhteen. Tämä johtaa paremmin istuvaan,
vahvempi rakennusrunko. Rullamuovausprosessi luo yhtenäisen, korkealaatuisen tuotteen.
Työvoiman säästö ja helppokäyttöisyys:
Yksi kone vaatii vain yhden tai kaksi käyttäjää.Automaattinen prosessi vähentää korkeasti koulutetun työvoiman tarvetta
PLC-ohjausjärjestelmä tekee käytöstä yksinkertaista ja intuitiivista.
Lisääntynyt kokonaistuottavuus:
Koko prosessi kelasta valmiiseen lavaan on jatkuva ja erittäin optimoitu matka. Tämä integroitu
lähestymistapa parantaa merkittävästi kokonaistuottavuutta.
Suuret nopeudet ja vähäiset seisokit lisäävät tehoa vuoroa kohden.
Tämä lisää valmistajan kapasiteettia ja kannattavuutta.
Sovellusskenaariot
Tämä kevytteräksinen kölikone kaksi-yhdessä-kone on erikoistunut valmistamaan ydinkomponentteja useille tuotteille
rakennusjärjestelmät.
Sisäseinät:
Se valmistaa nastat ja telat rakennusten ei-kantaviin seiniin. Näitä käytetään toimistoissa, hotelleissa,
sairaaloissa ja asunnoissa.
Alakatot:
Koneen monipuolisuus ulottuu alakattoristikon pääkannattimien ja seinäkulmien täsmälliseen valmistukseen
järjestelmät.
Kevyt teräskehys (LGSF):
Nykyaikaisessa rakentamisessa kokonaiset rakennukset valmistetaan kylmämuovatulla teräsrungolla. Tämä kone on erikoistunut
valmistaa näihin rakenteisiin tarvittavat seinäkehykset.
Materiaalien valmistajat:
Pääkäyttäjät ovat tehtaita, jotka ovat erikoistuneet valmistamaan kevyitä teräsköliprofiileja rakennusmarkkinoille.
He toimittavat näitä materiaaleja rakennusyrityksille ja jakelijoille.
Tuotannon työnkulku
Light Steel Keel -kaksi yhdessä -koneen toiminta noudattaa selkeää, loogista järjestystä.
Vaihe 1: Valmistelut ja asetukset
Aseta galvanoitua terästä oleva kela irtikelauksen päälle. Käyttäjän on lukittava se tukevasti paikalleen. The
nauhan etupää syötetään manuaalisesti ohjaimen läpi ensimmäiseen muodostusasemaan. Ohjauspaneelissa
käyttäjä valitsee halutun profiilin (nasta tai tela). Käyttäjä asettaa tarvittavan pituuden, määrän ja
rei'itystiedot työn määrittämiseksi.
Vaihe 2: Rullamuovausprosessi
Päämoottori käynnistyy. Jokaisen aseman rullat alkavat pyöriä. Teräsnauha vedetään koneen läpi. Se
kulkee jokaisen muodostusaseman läpi. Muoto taivutetaan vähitellen lopulliseksi C-muotoiseksi (nasta) tai U-muotoiseksi (rata)
profiilia. Jos koneessa on automaattinen kytkin, sopivat rullat säätyvät valitulle profiilille.
Vaihe 3: Lävistys ja loveus
Muodostetun profiilin liikkuessa eteenpäin se kulkee lävistysyksikön alta. Hydrauliset lävistimet laskeutuvat. He luovat
tarkat reiät nastojen uumassa tai lovia teloissa. Tämä tapahtuu jatkuvassa liikkeessä.
Vaihe 4: Leikkaus pituuteen
Täysin muotoiltu ja lävistetty profiili jatkuu leikkausalueelle. Anturi tunnistaa profiilin etuosan. The
servo-decoiler varmistaa oikean pituuden syöttämisen. Lentävä leikkaussaha kiinnittyy profiiliin. Se liikkuu
sen kanssa. Sahanterä tekee puhtaan, neliömäisen leikkauksen. Kun leikkaus on valmis, saha vetäytyy automaattisesti sisään ja
palaa täsmälleen kotiasentoonsa.
Vaihe 5: Tulostus ja pinoaminen
Valmis nasta tai raita välitetään tulostaulukkoon. Automaattinen laskuri seuraa tuotantoa, ja kerran a
esiasetettu määrä saavutetaan, pinoamismekanismi muodostaa ne siistiksi nipuksi. Tämä paketti on sitten valmis käytettäväksi
sidonta ja poisto.
Vaihe 6: Vaihto ja toista
Tuotteen vaihtaminen on helppoa: käyttäjä valitsee uuden profiilin käyttöliittymästä. Kone joko säätyy itse tai
opastaa käyttäjää muutoksen läpi. Tuotanto toistetaan sitten uudelle erälle.
Enemmän kuin kone, Light Steel Köli Machine Two-in-one Machine on strateginen päivitys: vertaansa vailla oleva joustavuus, merkittävä
kustannusten aleneminen ja taattu korkea laatu. Automatisoimalla nastan ja telaketjun tuotanto mahdollistaa valmistajien kohtaamisen
maailmanlaajuista kysyntää kannattavasti, mikä tekee siitä lopullisen teknologian tehokkaassa kevytteräsrunkojen valmistuksessa.
Lähetä kysely Parfulle saadaksesi hinnat ja projektitiedot rullamuovauskoneiden, sandwich-paneelikoneiden ja rullamuovauskoneiden lisävarusteista. Takaamme vastauksen 24 tunnin sisällä.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö