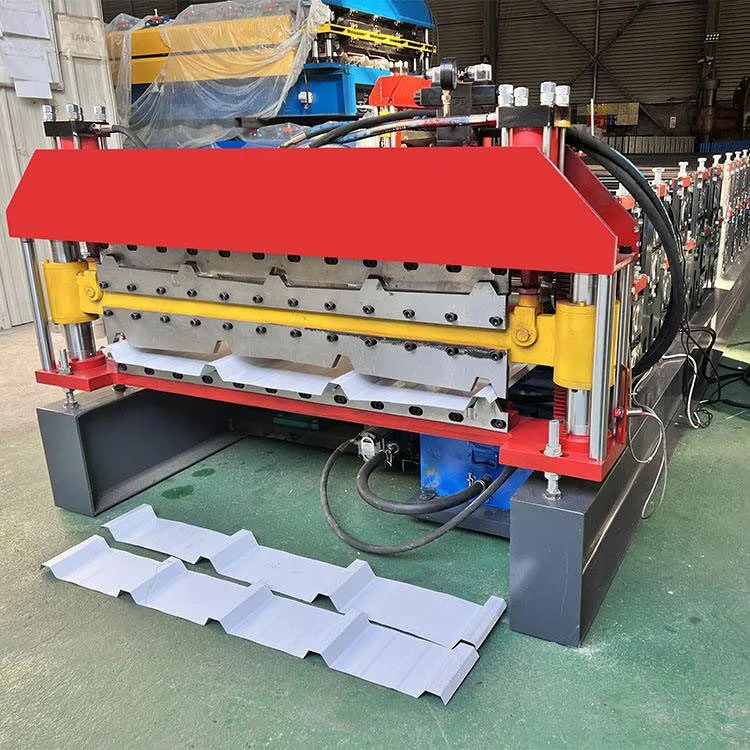
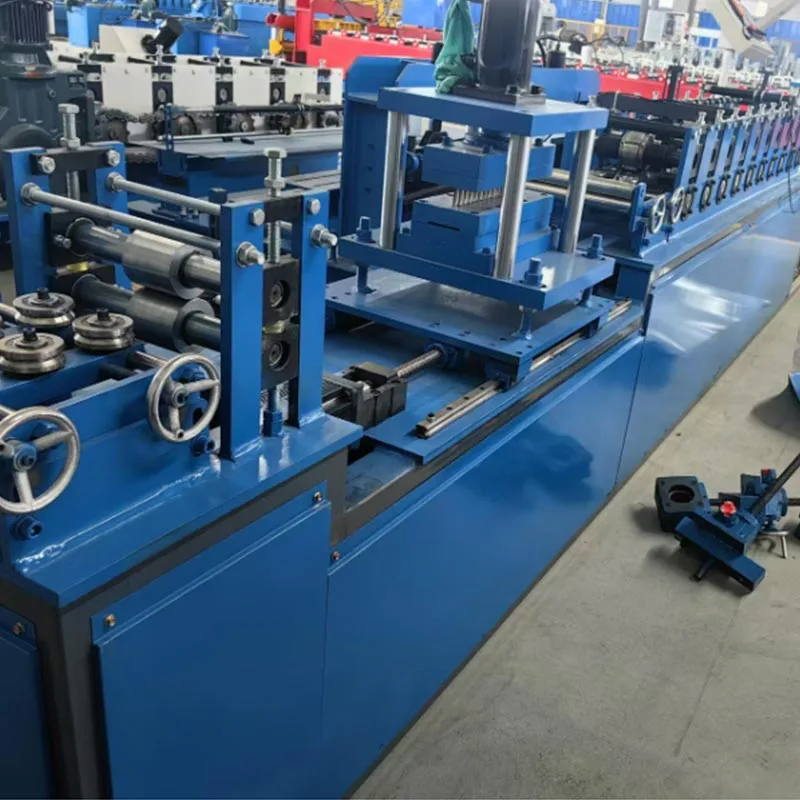
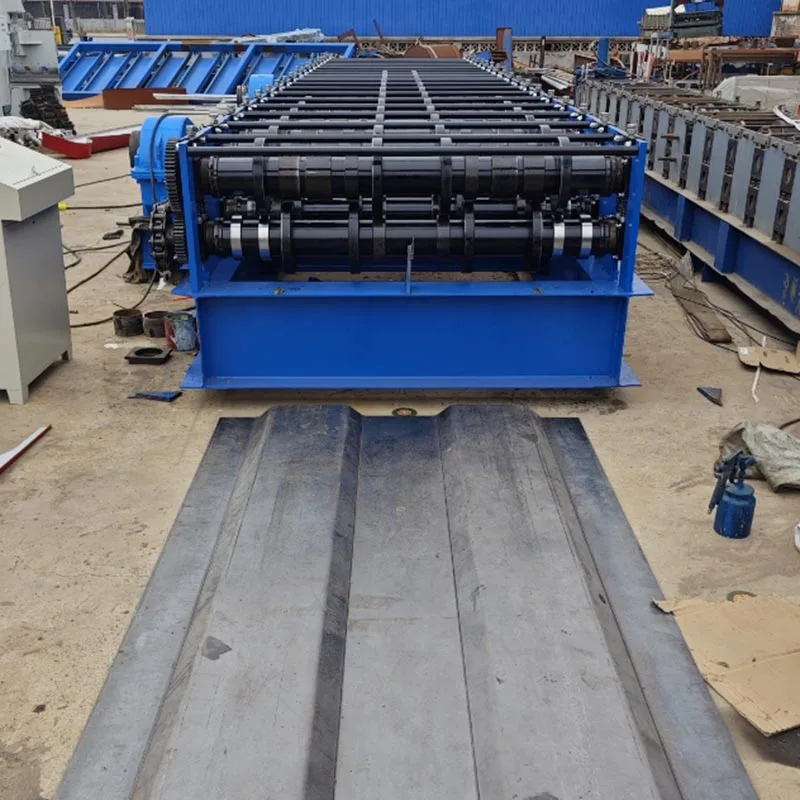
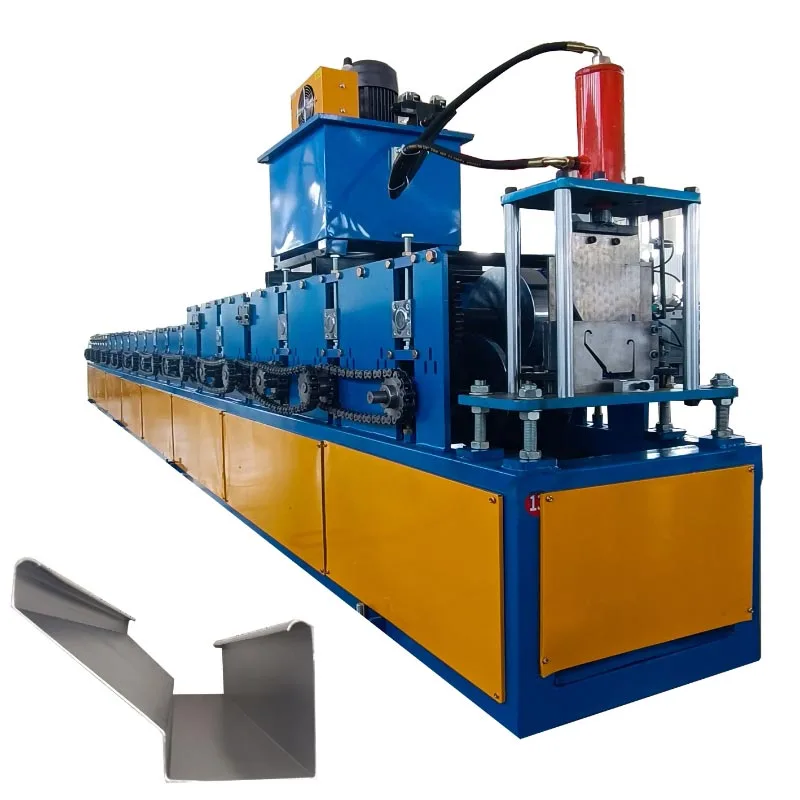
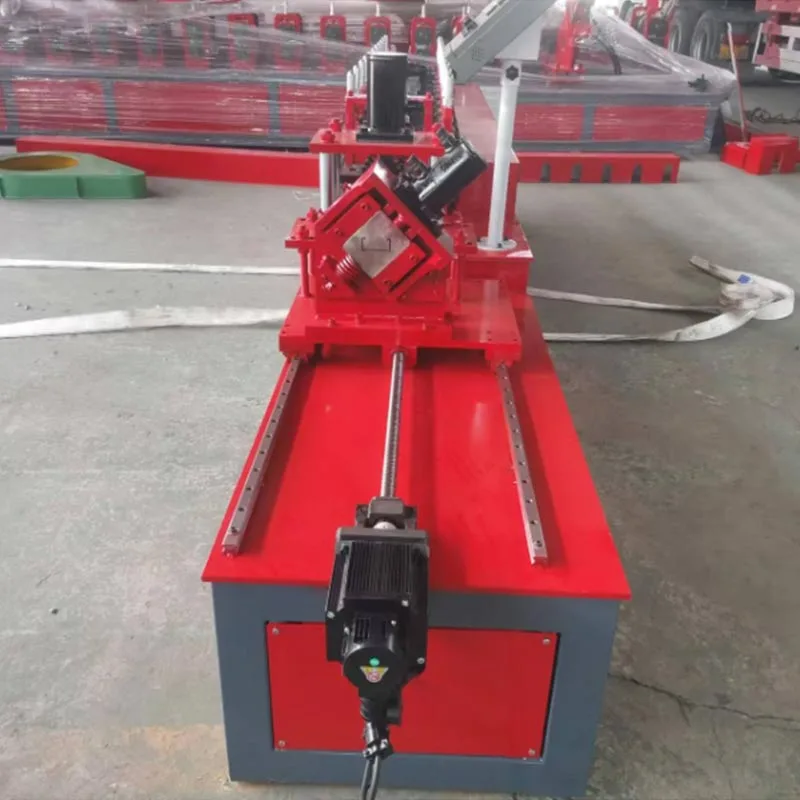
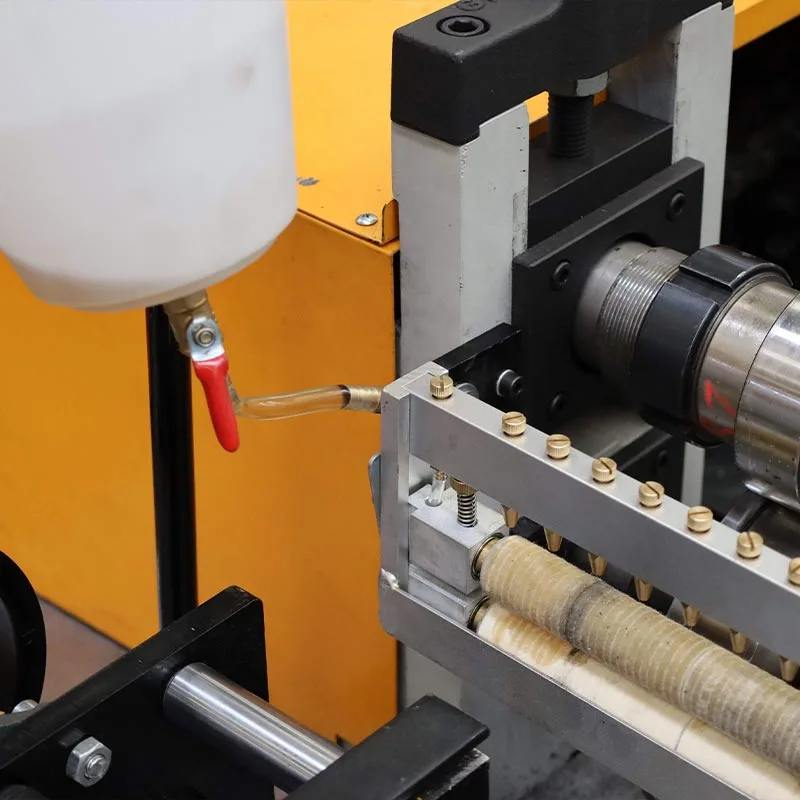
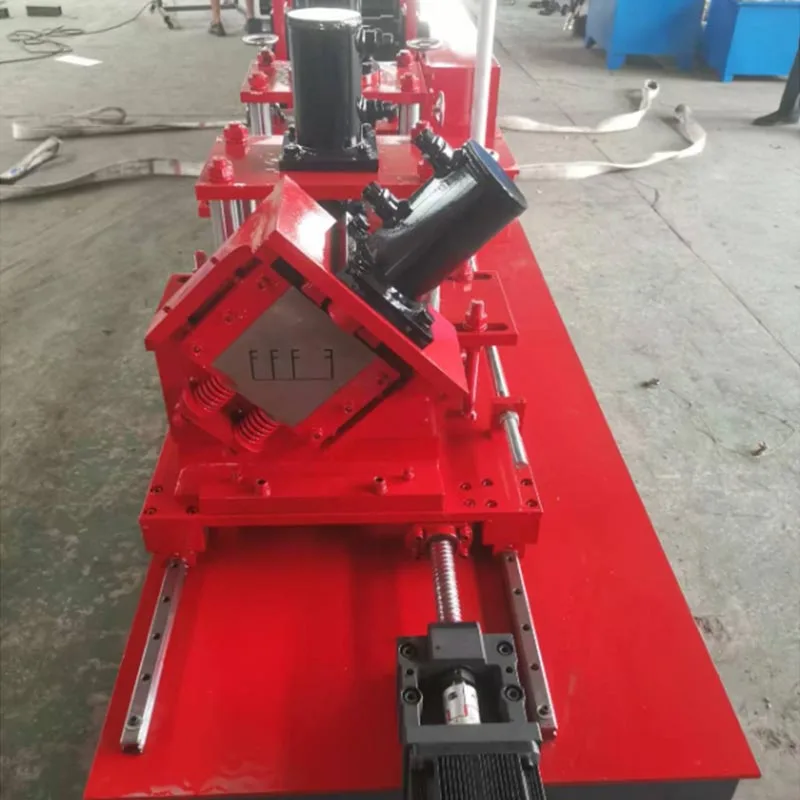
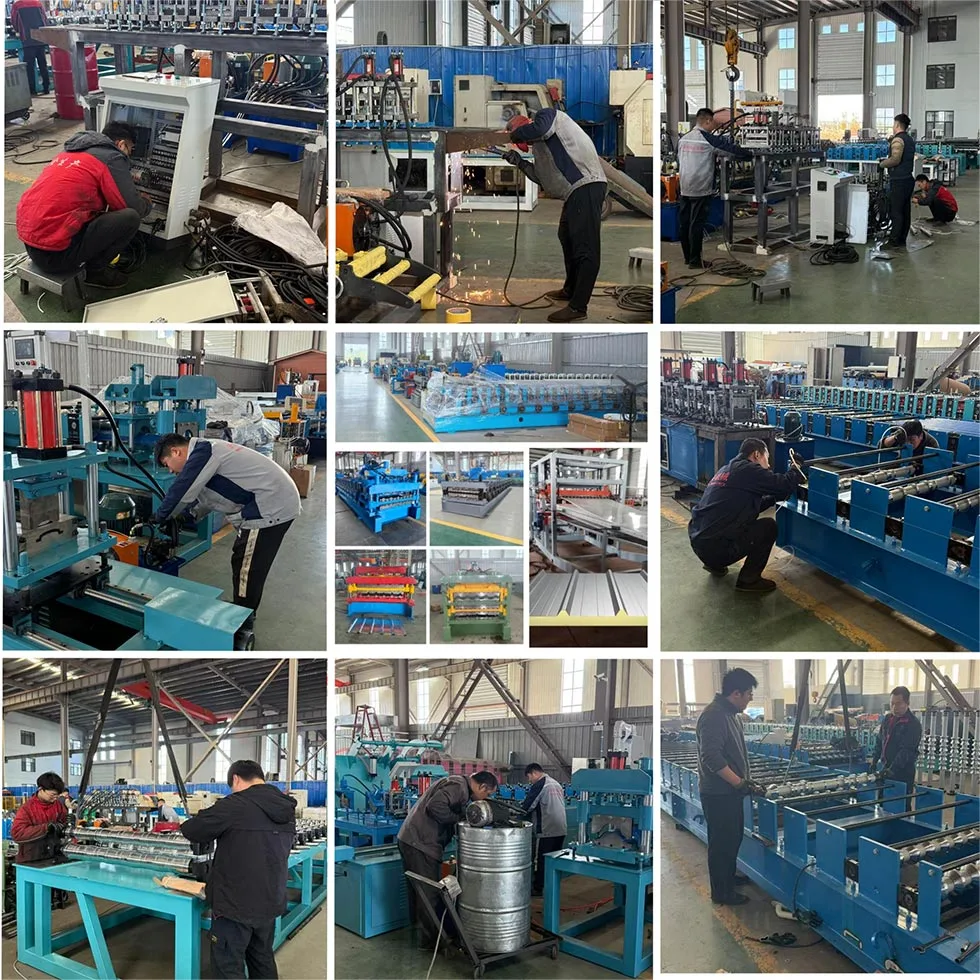
Parfu International Trading Co., Ltd:n valmistama 38-50 mm kevytteräsnastarullamuovauskone on erikoistunut teollisuuslaitteisiin. Se on suunniteltu automatisoituun, jatkuvaan rakennusrunkojen tuotantoon. Nämä kehykset on valmistettu kylmämuovatusta teräksestä. Kone käsittelee raakateräskeloja. Se muuttaa ne tarkiksi, lujiksi rakennekomponenteiksi.
Tämä erityinen kevytteräskehystyskone 38-50 mm:n kevytteräksen rullanmuovauskoneella keskittyy "pääluuhun". Rakentamisessa,
tämä tunnetaan myös nimellä "C-Stud" tai "Channel Stud". Se on ensisijainen pysty- tai vaakasuora osa valomittarissa
teräsrunko. Merkintä "38-50" viittaa nastan rainan syvyyteen. Tämä tarkoittaa, että se tuottaa nastoja, joilla on rainan korkeus
38 millimetristä 50 millimetriin. Uima on C-muotoisen nastan litteä keskiosa.
Modernin Light Steel Structure (LSS) -rakentamisen ytimessä tämä Light Steel Framing Machine Through 38-50 Main
Bone Equipment automatisoi virheettömien, identtisten komponenttien valmistuksen – varmistaa laadun ja nopeuttaa projektia
toimitus.
Tämä kevyt teräskehyskone 38-50 Main Bone Equipment -laitteen kautta on rullanmuovausjärjestelmä. Kone on
konfiguroitu useiden työasemien pitkäksi tandem-jonoksi. Tämä asetus mahdollistaa saumattoman, jatkuvan ja korkean tason
automatisoitu työnkulku alusta loppuun.
Ydinkomponentit
Uncoiler / Decoiler: Koko tuotantoprosessi on riippuvainen kelausasemasta virheettömän käynnistyksen varmistamiseksi. Suunniteltu
maksimaalisen luotettavuuden takaamiseksi se kiinnittää raskaan kelan, syöttää materiaalia sujuvasti ja käyttää tarkkaa jännityksen hallintaa
vikojen estämiseksi. Tämä takaa tasaisen ja keskeytymättömän materiaalivirran, mikä luo optimaalisen linjan
suorituskykyä.
Syöttöopas: Tämä osa ohjaa litteää teräsnauhaa. Se kohdistaa sen täydellisesti ensimmäiseen muotoon pääsyä varten
asemalle. Tarkkuus on tässä avain suoralle, tarkalle lopputuotteelle.
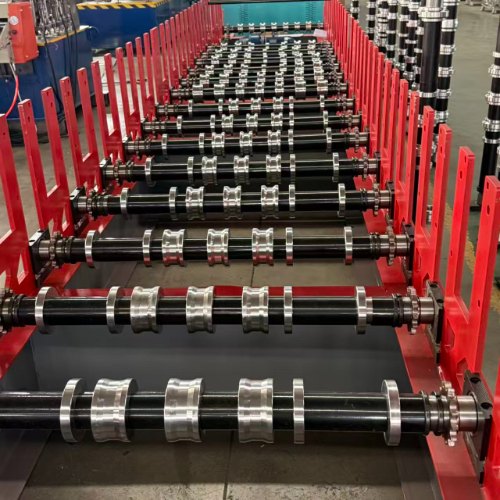
Rullamuovausasemat: Muovausprosessi on asteittainen. Suuri määrä asemia (18-22) tekee jokaisen mutkan pienen ja
valvottu. Tuloksena on sileä, tarkka ja laadukas C-profiili.
Asemien kokonaismäärä (tyypillisesti 18-22) määrää lopullisen profiilin sileyden ja tarkkuuden.
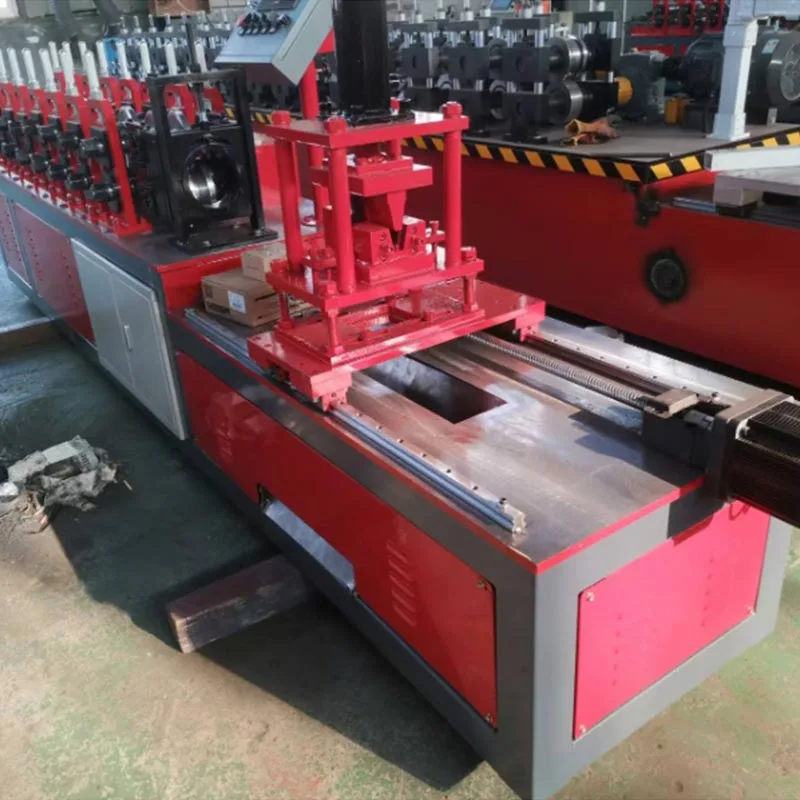
Lävistys- ja loveusyksikkö: Tämä on kriittinen osajärjestelmä. Se sijaitsee tyypillisesti alkuperäisen muodostuksen jälkeen
vaiheet. Hydrauliset tai servokäyttöiset lävistimet luovat reikiä nastan uumaan. Nämä reiät ovat sähköä varten
johdot, putkistot ja mekaaniset palvelut. Ne voivat myös luoda lovia telojen tai muiden nastojen yhdistämistä varten.
Tämä laite on täysin ohjelmoitava.
Leikkausjärjestelmä: Kun nasta on täysin muodostunut, se leikataan haluttuun pituuteen. Käytetään kahta päätyyppiä:
Flying Cut-Off: Tehokkaimpana menetelmänä se synkronoituu tarkasti liikkuvan nauhan kanssa ja tekee leikkauksista siistejä
täydellä tuotantonopeudella, mikä eliminoi seisokit ja mahdollistaa jatkuvan, nopean toiminnan.
Stationary Cut-Off: Kustannustietoinen valinta stop-and-cut-menetelmällä. Hitaampi mutta erittäin luotettava, se toimii a
käytännöllinen ratkaisu vakiokäyttöisiin koneisiin tai hitaampiin tuotantoympäristöihin.
Ohjausjärjestelmä (PLC & HMI): Ohjelmoitava logiikkaohjain (PLC) hallitsee koko konetta. Operaattori
on vuorovaikutuksessa järjestelmän kanssa HMI (Human-Machine Interface) -liittymän, yleensä kosketusnäytön, kautta. Tässä operaattori syöttää
kaikki parametrit. Tämä sisältää nastan pituuden, määrän sekä reikien sijainnin ja tyypin. Järjestelmä on älykäs
ja käyttäjäystävällinen.
Tuotostaulukko / Run-Out Table: Tuotantolinja päättyy tähän. Valmiit C-nastat saapuvat, ne on pinottu siististi ja sitten
kuljetettu rakennustyömaalle.
Mitkä ovat tämän tuotteen ominaisuudet?
Tämän 38-50 mm:n kevytteräsnastarullamuovauskoneen käyttö tarjoaa muuntavia etuja
perinteisiä menetelmiä.
Erittäin korkea tuotantotehokkuus: Suurella nopeudella toimiessaan se tuottaa satoja metrejä nastoja joka tunti.
Tämä tulos ylittää paljon kaikki manuaaliset menetelmät. Se varmistaa nopean ja tasaisen materiaalin toimituksen mihin tahansa projektiin
aikajanalla.
Ylivertainen tarkkuus ja johdonmukaisuus: Jokainen valmistettu nasta on identtinen. Mittojen toleranssit ovat äärimmäiset
tiukka. Tämä eliminoi inhimilliset virheet ja vaihtelut. Se johtaa nopeampaan, helpompaan ja tarkempaan kokoamiseen paikan päällä.
Ei ole sopimattomia tai hukattuja materiaaleja.
Merkittävät materiaalisäästöt: Kehittynyt valmistustekniikkamme tarjoaa äärimmäisen materiaalikustannustehokkuuden. Se
tähtää hukkaan kokonaisvaltaisesti, minimoi leikkaamisen ja lävistyksen aiheuttaman romun ja ehkäisee virheet. Tämä integroitu
menetelmä takaa optimaalisen resurssien allokoinnin ja varmistaa, että materiaalisi saavuttavat täyden potentiaalinsa.
Huomattava joustavuus ja räätälöinti: Tämä kevyt teräskehyskone 38-50 pääluulaitteiston kautta
yhdistää joustavuuden täydelliseen räätälöintiin. Se vaihtaa helposti profiilien välillä ja voidaan ohjelmoida
erityisiä lävistyskuvioita, mikä tekee siitä täydellisen ainutlaatuisten arkkitehtonisten mallien toteuttamiseen.
Pienemmät työvoimakustannukset ja ammattitaitoriippuvuus: Automaatio tarjoaa enemmän kuin kustannussäästöjä; se rakentaa strategista
etu. Se vähentää riippuvuutta suuresta erikoistuneesta tiimistä. Tämä suojaa toimintaasi epävakailta työmarkkinoilta
ja lukitsee ennustettavuuden.
Parannettu rakenteellinen lujuus: Kylmämuovausprosessi vahvistaa terästä työkarkaisun kautta, jolloin
lisäämällä sen myötörajaa kriittisissä taivutuspisteissä. Tulos on selvä: ylivoimainen voima ja parannettu
kestävyys verrattuna tavanomaiseen leikkaukseen ja hitsaukseen.
Integrointi BIM- ja CAD-ohjelmistoihin: Nykyaikaiset koneet voivat tuoda suunnittelutiedostoja suoraan. He voivat ottaa tietoja
Building Information Modeling (BIM) tai tietokoneavusteisen suunnittelun (CAD) ohjelmisto. Tämä luo saumattoman
digitaalisesta fyysiseen työnkulkuun. Se vähentää virheitä entisestään ja säästää aikaa.
Sovellus
Tämä 38-50 mm:n kevyt teräsnastarullamuovauskone on monipuolinen. Se palvelee laajaa valikoimaa
rakennusaloilla.
Asuinrakentaminen: Tämä järjestelmä on ihanteellinen ratkaisu talojen, rivitalojen ja pientalojen rakentamiseen
kerrostalokompleksit. Se mahdollistaa koko rakennerungon tehokkaan tuotannon, mukaan lukien seinät, lattiat,
ja kattoristikoita.
Liikerakennukset: Sitä käytetään toimistoissa, vähittäiskaupoissa, hotelleissa ja kouluissa. Nastoissa oleva avoin verkkotila on
ihanteellinen laajojen sähkö- ja putkityöpalvelujen piilottamiseen seiniin ja kattoihin.
Teollisuusrakennukset: Sopii varastoihin, tehtaisiin ja logistiikkakeskuksiin. Näitä rakenteita käytetään usein
suuret jännevälit ja vaativat vahvan, kestävän kehyksen.
Sisätilojen väliseinät: Liike- ja toimistotiloissa tarvitaan ei-kantavia väliseiniä
yleismaailmallinen. Järjestelmämme vastaavat tähän tarpeeseen suoraan mahdollistamalla kaiken tarvittavan metallin nopean ja tarkan valmistuksen
nastat ja telat, mikä virtaviivaistaa merkittävästi sovitusaikajanaa ja vähentää työvoimakustannuksia.
Remontti ja modulaarinen rakentaminen: Tämä tarkkuus mahdollistaa täydellisen seinän luotettavan valmistuksen
paneelit tehdasympäristössä, jotka kuljetetaan sitten rakennustyömaalle nopeaa ja saumatonta viimeistelyä varten
kokoonpano.
Tuotantoprosessin työnkulku
Toiminto on virtaviivainen, peräkkäinen prosessi.
Vaihe 1: Materiaalin lataus. Haarukkatrukki tai nosturi asettaa kelan galvanoitua teräsnauhaa purkulaitteen päälle. Ilmainen
kelan pää syötetään syöttöohjaimeen.
Vaihe 2: Parametrien asetus. Intuitiivisen käyttöliittymän ansiosta järjestelmää on helppo käyttää. Tämä on aseta ja unohda -toiminto.
Määritä parametrit. Kone hoitaa loput ja tarjoaa virheettömän tarkkuuden.
Vaihe 3: Rullamuovaus. Kone käynnistetään. Teräsnauha kulkee valssausasemien läpi. Jokaisessa
asemalla, se taivutetaan asteittain tasaisesta nauhasta lopulliseen C-muotoiseen profiiliinsa.
Vaihe 4: Lävistys ja loveus. Profiili on sijoitettu. Lävistysyksikkö aktivoituu. Se toimittaa jokaisen reiän ja
lovi tarkasti. Manuaaliset virheet on eliminoitu. Komponenttien yhteensopivuus on taattu.
Vaihe 5: Leikkaus pituuteen. Nasta liikkuu eteenpäin. Leikkuri vastaa nopeuttaan. Puhdas leikkaus tehdään. Leikkuri
nollautuu välittömästi. Tuotantolinja ei koskaan pysähdy. Tehokkuus on maksimoitu.
Vaihe 6: Tulostus ja pinoaminen. Valmiit C-nastat poistuvat linjasta. Ne siirtyvät tulostaulukkoon. Sitten ne pinotaan tai
kerätty. Viimeinen vaihe on niputtaminen ja toimitus.
Perinteiset tekniset parametrit
Parametri
Kuvaus/arvo
Profiilin tyyppi
C-Stud (U-Channel), mahdollisesti myös U-Track
Webin korkeusalue
38 mm - 50 mm (tai 1,5" - 2")
Laipan leveys
Tyypillisesti 35–75 mm mallista riippuen
Materiaalin paksuus
0,4–1,2 mm (20–12 gauge)
Raaka-aineen leveys
Noin 100–200 mm (riippuen profiilin lopullisista mitoista)
Rullamuovausasemat
18-22 asemaa
Ajovoimaa
Päämoottori 7,5 kW - 15 kW (10 hv - 20 hv)
Lävistysvoimaa
Hydrauliyksikkö, 3 kW - 5,5 kW
Leikkausmenetelmä
Suurinopeuksinen lennon katkaisu hydrauli- tai servokäytöllä
Tuotantonopeus
15–30 metriä minuutissa (noin 50–100 jalkaa minuutissa)
Lähetä kysely Parfulle saadaksesi hinnat ja projektitiedot rullamuovauskoneiden, sandwich-paneelikoneiden ja rullamuovauskoneiden lisävarusteista. Takaamme vastauksen 24 tunnin sisällä.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö