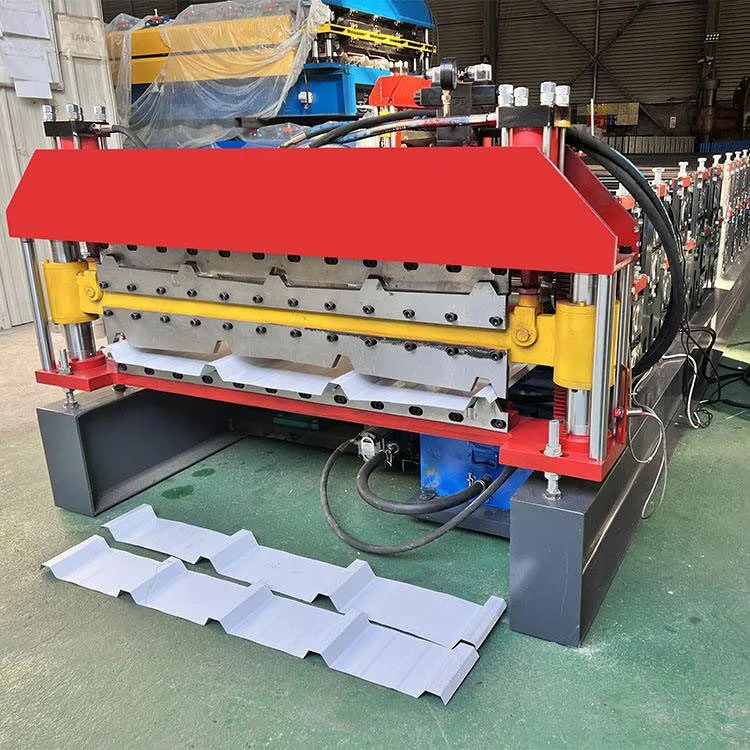
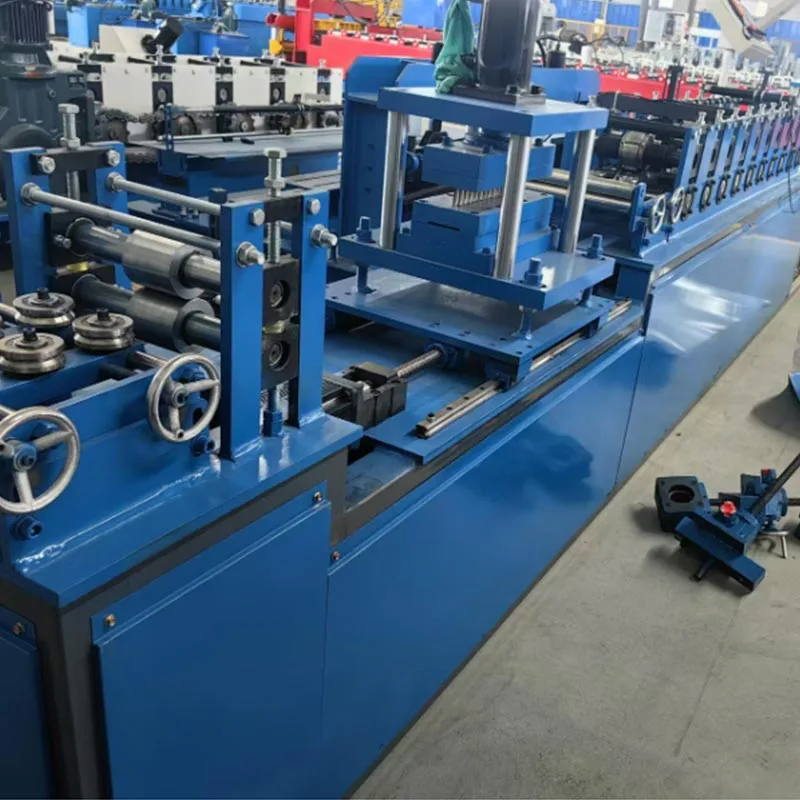
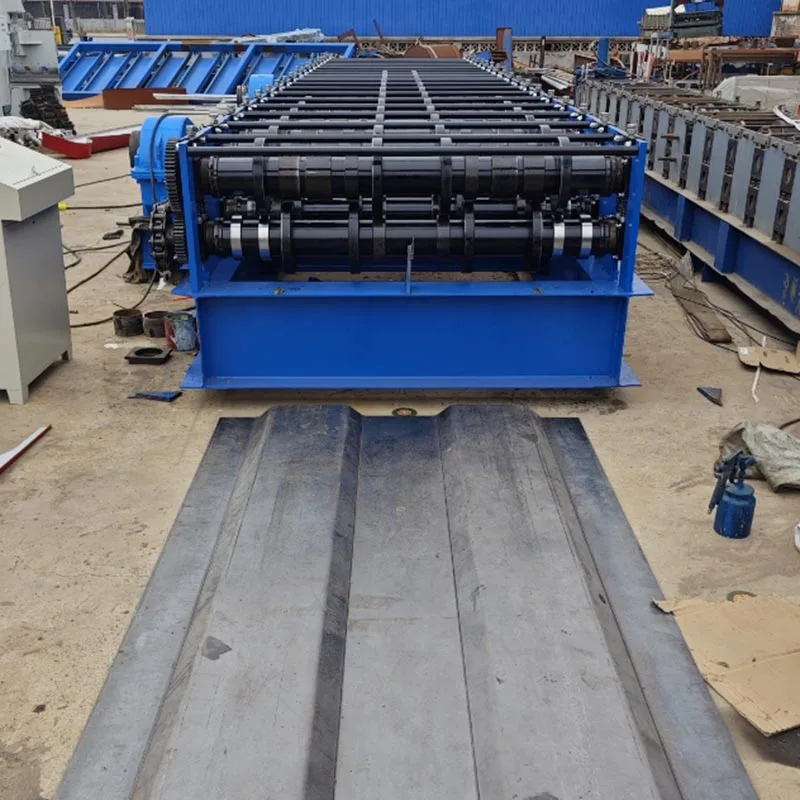
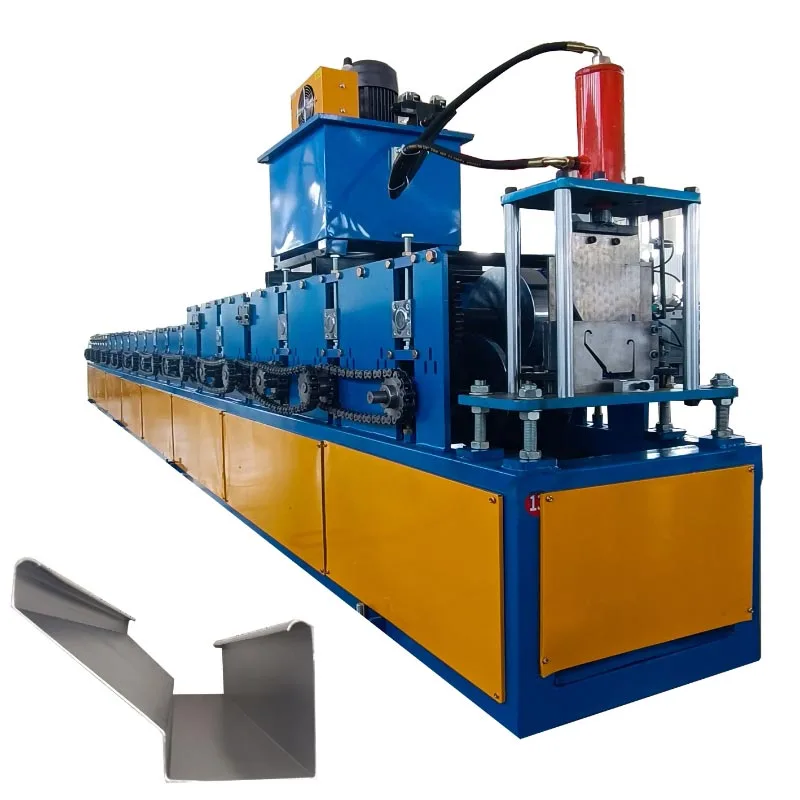
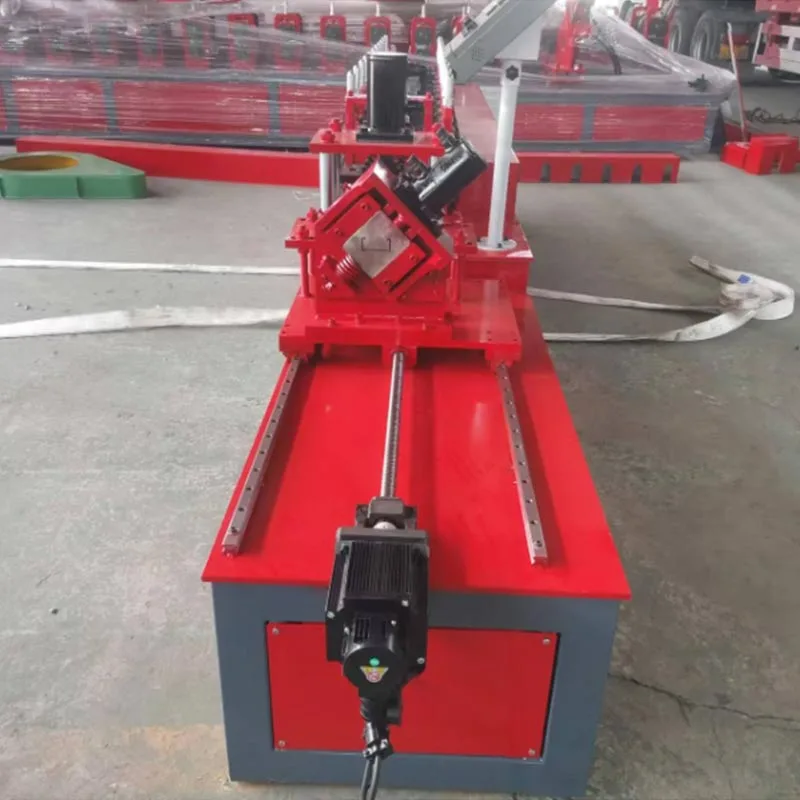
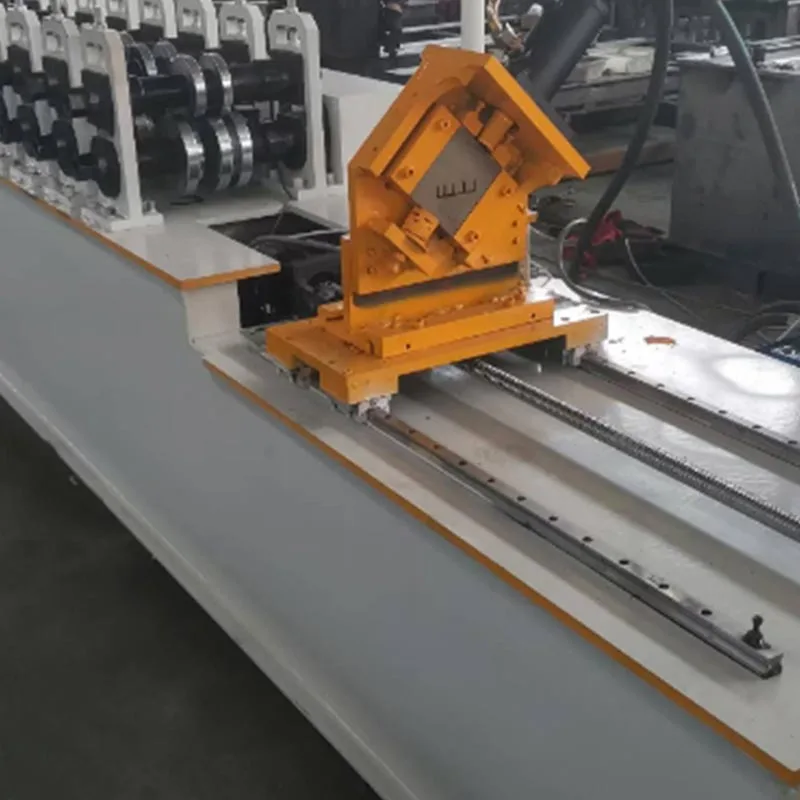
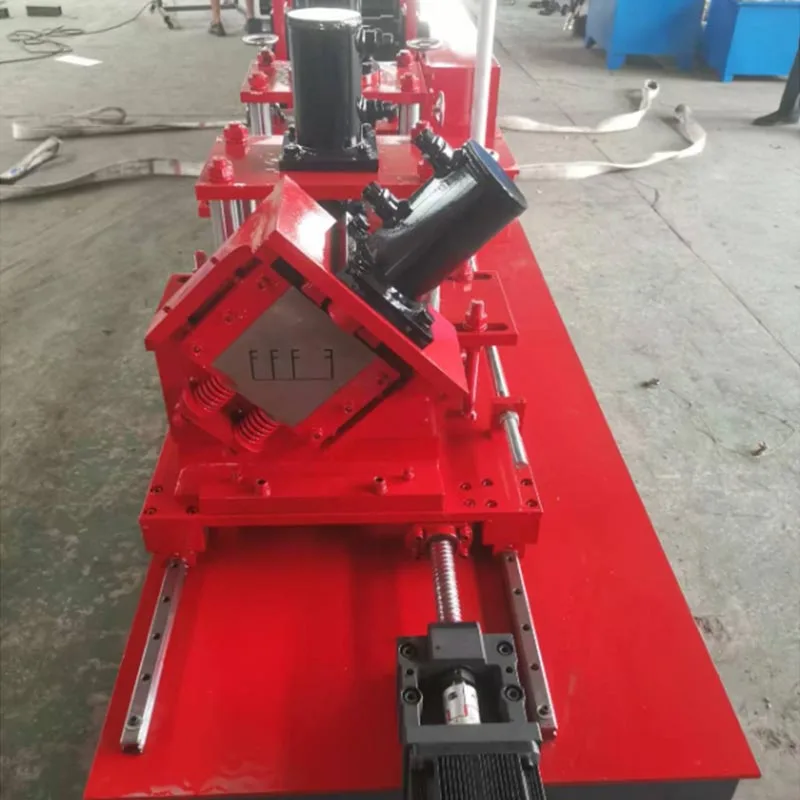
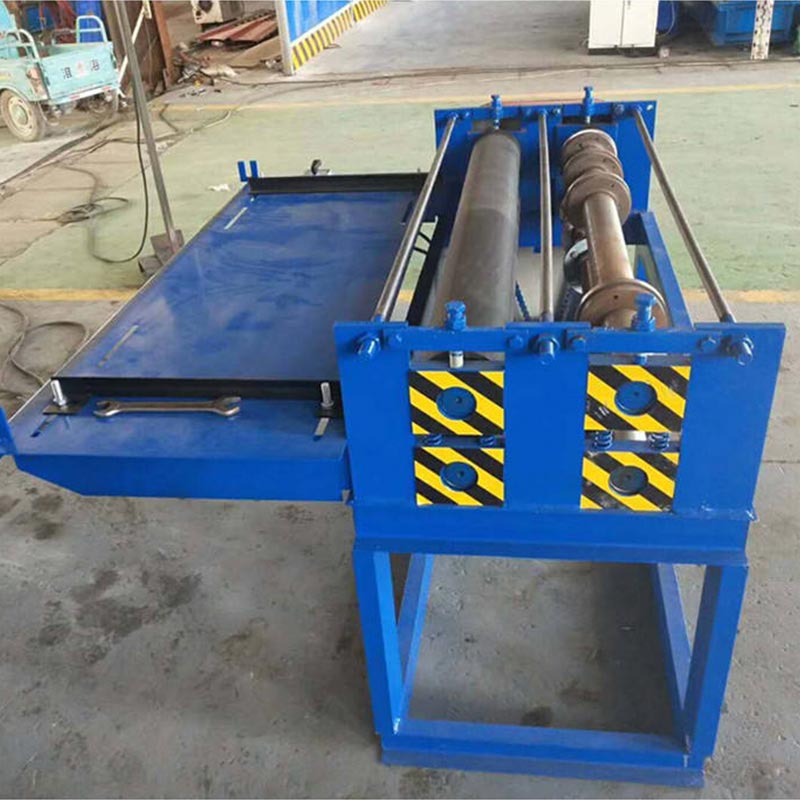
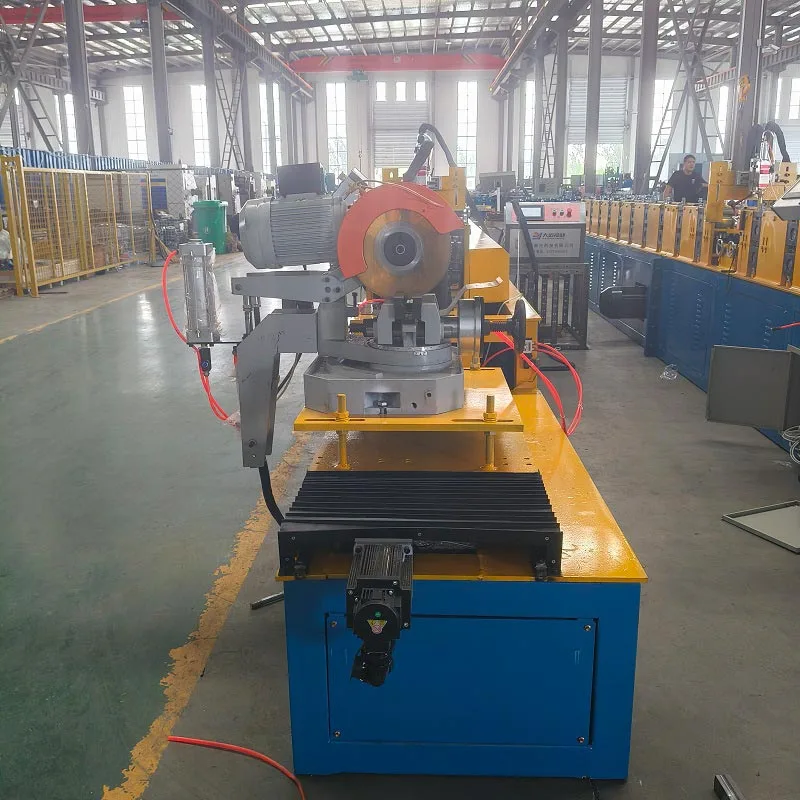
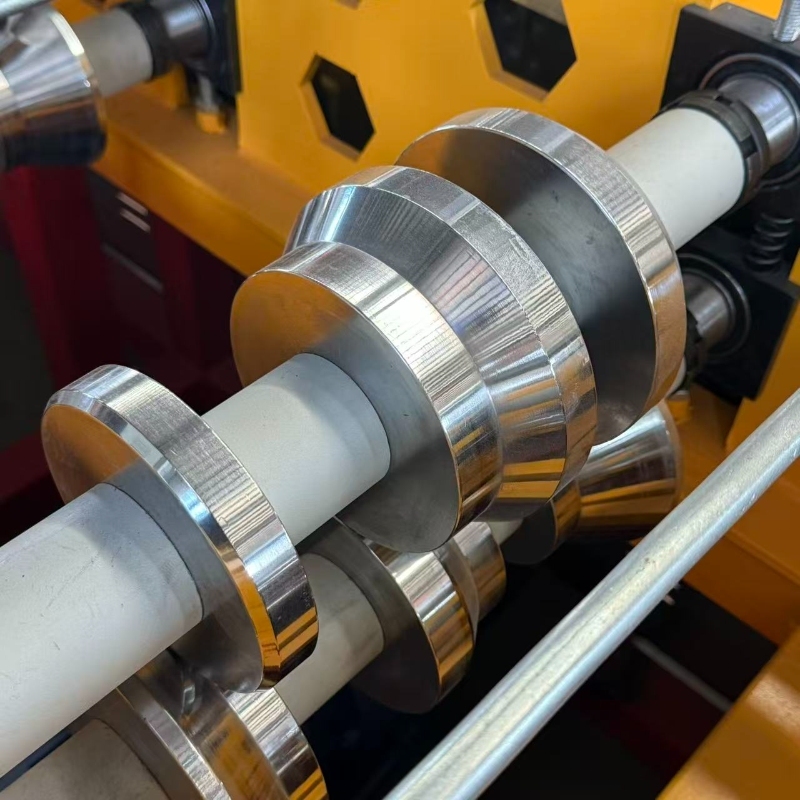
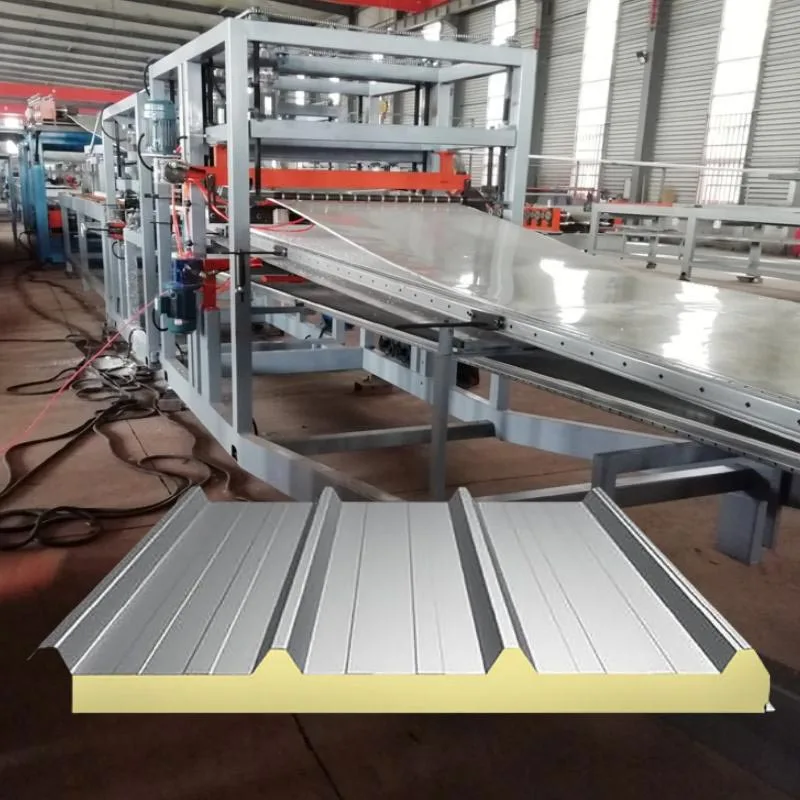
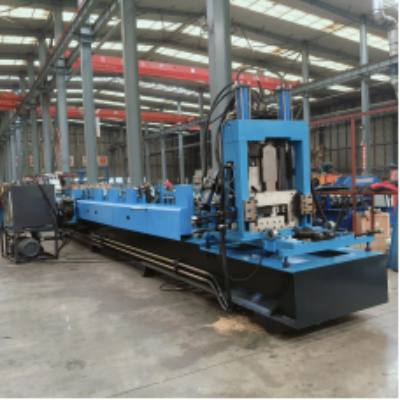
Parfu International Trading Co., Ltd:n valmistama vaihteistokäyttöinen teräsrullamuovauskone on tehokas teollisuuskone. Sitä käytetään rakennusteollisuudessa. Tämä kone käsittelee raakateräskeloja. Se tuottaa tarkkoja rakennusosia. Näitä osia kutsutaan teräsnastoiksi, teloiksi ja kanaviksi.
Ne muodostavat nykyaikaisten rakennusten luurangon tai "lohikäärmeen luun". Tämä vaihdelaatikkokäyttöinen teräsrullamuovauskone muuttuu
rakentaminen. Se korvaa hitaan, manuaalisen työn nopealla, automatisoidulla tuotannolla.
Nimi "Gear Box" tulee sen ydinvoimajärjestelmästä. Tämä järjestelmä käyttää karkaistuja vaihteita tuottamaan valtavaa voimaa,
kestävyys ja sujuva toiminta. Nämä vaihdelaatikon teräskehyskoneet voivat toimia pitkiä aikoja raskaan kuormituksen alla.
He
ovat kevyen teräksen (LGS) kehysten valmistuksen työhevosia.
Miten se toimii?
Vaihteistokäyttöinen teräsrullamuovauskone on rullamuovausjärjestelmä. Se muotoilee metallia vaiheittain jatkuvassa, automatisoidussa muodossa
prosessi. Tämä järjestelmä muuttaa raaka-aineen valmiiksi kehykseksi pysähtymättä.
A. Purkain / purkulaite
Tämä on lähtökohta. Raskaaseen käyttöön tarkoitettu decoileri pitää suuren teräskelan. Se purkaa kelan sujuvasti ja
syöttää sen koneeseen. Monissa decoilereissa on moottoroitu jarru. Tämä varmistaa tasaisen, jännityksen hallitun
syöttää. Se estää kelaa purkamasta hallitsemattomasti.
B. Syöttöopas ja tasoitusyksikkö
Tämä osa ohjaa nauhan koneeseen ja tasoittaa sen alkuperäisen käyrän. Tämä käyrä on poistettava, jotta
lopputuote on suora ja mittatarkka.
C. Valssaamo/muovausasema
Tämä on koneen sydän. Se koostuu sarjasta parillisia vierintäakseleita. Näillä akseleilla, mittatilaustyönä suunniteltu
muovausrullat (tai muotit) asennetaan.
Progressiivinen muotoilu: Teräsnauha kulkee jokaisen telaparin läpi. Jokainen asema suorittaa pienen, asteittain
mutka. Muutama ensimmäinen asema saattaa alkaa rypistää reunoja. Seuraavat asemat laskostavat metallin vähitellen a
C-muoto, U-muoto tai muu monimutkainen profiili.
Vaihdelaatikon käyttö: Kukin muodostusaseman akselipari on yhdistetty keskivetoakseliin. Tämä yhteys on
valmistettu kestävän vaihteiston kautta. Vaihteet lukitsevat kaikki rullat täydelliseen synkronointiin. Tämä eliminoi liukumisen, mikä takaa
yhtenäinen ja laadukas tuote.
D. Lävistys- ja loveusyksikkö
Tämä vaihdelaatikkokäyttöinen teräsrullamuovauskone sisältää usein integroidun lävistysaseman. Se käyttää hydraulista tai servokäyttöistä
lyöntejä reikien luomiseksi nastan uumaan. Tämä lisää kriittistä toimivuutta perusmuotoilun lisäksi. Nämä reiät on tarkoitettu
sähköjohdot, putkistot ja mekaaniset kanavat. Loviyksiköt voivat leikata osia sen päistä
nastat. Tämä mahdollistaa helpon liittämisen teloihin tai muihin komponentteihin.
E. Leikkausjärjestelmä
Kun teräs on täysin muodostettu, se leikataan pituuteen. Tämä tehdään käyttämällä yhtä kahdesta ensisijaisesta järjestelmästä:
Flying Cut-Off: Tämä on nopea järjestelmä. Leikkuuyksikkö liikkuu synkronisesti liikkuvan profiilin kanssa
leikata. Sitten se palaa alkuasentoonsa. Tämä mahdollistaa jatkuvan tuotannon ilman pysähtymistä. Se on ihanteellinen
suuri volyymi.
Staattinen katkaisu: Kone pysähtyy hetkeksi jokaisen leikkauksen yhteydessä. Hydraulinen leikkuri tai saha leikkaa profiilin siististi. Se on a
yksinkertaisempi, vankka ratkaisu, joka on hieman hitaampi.
F. Ohjausjärjestelmä (PLC & HMI)
Ohjelmoitava logiikkaohjain (PLC) on koneen aivot. Käyttäjä käyttää HMI-liitäntää (Human-Machine Interface)
kosketusnäyttö ohjataksesi kaikkea. Operaattori syöttää parametreja, kuten:
Profiilin tyyppi (esim. nasta, tela), haluttu pituus, määrä, rei'ityskuvio ja väli
PLC suorittaa nämä komennot erittäin tarkasti. Se hallitsee purkulaitetta, rullia, lävistyksiä ja leikkuria.
G. Out-Feed Table / Run-Out Table
Viimeisessä vaiheessa mittoihin leikatut kappaleet kuljetetaan ulos koneesta. Sitten ne pinotaan siististi, valmiina
niputtamista ja kuljetusta varten.
Perinteiset parametrit ja tekniset tiedot
Huomioon otettavat olennaiset tekniset tiedot:
Materiaalin paksuus (mittari): Se määrittää koneen kyvyn sen teräksen paksuusalueen perusteella, jonka kanssa se on yhteensopiva
tyypillisesti 0,4 - 2,0 mm (kattaa noin 25 - 12 gaugeja).
Materiaalin leveys: Tämä parametri asettaa syvimmän nastalaipan rajan. Esimerkiksi 150 mm:n nasta vaatii a
käämi noin 300 mm leveä.
Muovausnopeus: Se ilmaisee kuinka monta metriä profiilia tuotetaan minuutissa (mpm). Tyypilliset nopeudet vaihtelevat 15 -
yli 45 mpm, johon vaikuttaa suoraan koneen teho ja rakenne.
Tela-asemat: Muovausvaiheiden määrä muokkaa suoraan tuotteen tarkkuutta. Useammat asemat mahdollistavat sujuvamman,
monimutkaisempia profiileja. Peruskoneissa on 12-16 asemaa; edistyneissä malleissa on 20 tai enemmän.
Akselin halkaisija ja materiaali: Akseleiden on oltava vahvoja ja jäykkiä. Laadukkaissa koneissa käytetään kiinteää, korkeahiiltä
teräksiset akselit. Nämä ovat usein karkaistuja ja hiottuja tarkkuuden ja pitkän käyttöiän takaamiseksi. Yleiset halkaisijat ovat 65mm, 70mm ja
80 mm.
Telan materiaali: Muotoilurullat tarjoavat poikkeuksellisen kulutuskestävyyden, joka saavutetaan käyttämällä korkealaatuista seosterästä
(Cr12, Cr12MoV) ja kovettamalla ne HRC 58-62:een.
Päämoottorin teho: Tämä on käyttömoottorin teho kilowatteina (kW), joka määrittää koneen vääntömomentin ja
kapasiteetti paksummille materiaaleille. Yleiset tehot vaihtelevat 5,5 kW - 22 kW tai enemmän.
Ohjausjärjestelmä: Ohjausjärjestelmä koostuu PLC:stä (esim. Siemens, Mitsubishi) ja käyttöliittymän näytöstä.
Lävistyskapasiteetti: Lävistysyksikön suorituskyky mitattuna sen enimmäisrei'illä minuutissa ja sen lävistyksellä
voima (tonnimäärä).
Tärkeimmät edut
Vaihteistokäyttöinen teräsrullamuovauskone tarjoaa huomattavia etuja manuaaliseen valmistukseen ja vaihtoehtoiseen kehystykseen verrattuna
järjestelmät.
Erittäin korkea tehokkuus: Yksi kone voi työntää satoja metrejä kehystystä tunnissa. Se automatisoi työn
kymmenistä käsityöläisistä.
Ylivoimainen tarkkuus ja johdonmukaisuus: Jokainen valmistettu kappale on identtinen. Tämä eliminoi inhimilliset virheet. Se johtaa
nopeampi, helpompi ja tarkempi kokoonpano paikan päällä. Rakennukset nousevat suoremmin ja aidommin.
Huomattava lujuus ja kestävyys: Vaihteiston käyttöjärjestelmä on uskomattoman vankka. Se on suunniteltu raskaille,
jatkuvassa käytössä teollisuusympäristöissä. Sillä on pitkä käyttöikä vähäisellä huollolla.
Suuri joustavuus: Vaihtamalla telasarjaa ("rullamuoto"), sama kone voi tuottaa erilaisia profiileja.
Valmistaja voi nopeasti vaihtaa nastojen valmistamisesta teloihin tai karmiin. Tämä lisää valtavasti tuotannon monipuolisuutta.
Huomattava kustannusten aleneminen: Alkuinvestointi kompensoidaan tehokkaalla tuotolla. Kone laskee dramaattisesti
työvoimakustannuksia, vähentää materiaalihukkaa ja nopeuttaa projektin valmistumista, mikä parantaa yleistä kannattavuutta.
Parempi turvallisuus: Automaatio vähentää työntekijöiden tarvetta käsitellä terävää metallilevyä työkaluilla. Tämä alentaa
viiltojen, venähdysten ja muiden työpajavammojen vaara.
Ensisijaiset käyttöskenaariot
Nämä vaihteistokäyttöiset teräsrullamuovauskoneet ovat välttämättömiä kaikissa toiminnoissa, joihin liittyy kevyttä terästä.
Asuinrakennusten rakentaminen: Näitä koneita käytetään yleisesti komponenttien valmistukseen sisätiloihin ja
asuin- ja kerrostalojen ulkoseinät, lattiapalkit ja kattoristikot.
Kaupallinen rakentaminen: Tämä kone sopii erinomaisesti komponenttien tuottamiseen sisäosien väliseiniin, kattoritiloihin ja
ulkoverhoseinät kaupallisissa rakennuksissa, kuten toimistoissa, hotelleissa, sairaaloissa ja kouluissa.
Teollisuusrakentaminen: Varastojen, tehtaiden ja muiden suurten teollisuusrakenteiden rakentamiseen, jos ne ovat pitkiä
jännevälit ja puhtaat viivat vaaditaan.
Kylmämuovattujen terästen (CFS) tuotantolaitokset: Nämä ovat ensisijaisia asiakkaita. Yritys on erikoistunut
valmistaa esivalmistettuja seinäpaneeleja, ristikoita ja muita komponentteja rakennusteollisuudelle.
Modulaarinen ja esivalmistettu rakentaminen: Tämä on kasvava ala. Koneella valmistettujen komponenttien tarkkuus on täydellinen
ulkopuoliseen modulaariseen rakentamiseen, jossa paneelit rakennetaan tehtaalla ja kootaan paikan päällä.
Tuotannon työnkulku
Prosessi raaka-aineesta valmiiseen tuotteeseen on virtaviivainen, jatkuva virtaus.
Vaihe 1: Tilaus ja ohjelmointi
Operaattori siirtää kaikki tilaustiedot, mukaan lukien profiilin mitat, pituus, määrä ja lävistys
kuviot – ostotilauksesta suoraan koneen PLC:hen HMI-näytön avulla.
Vaihe 2: Materiaalin lataus
Kun trukki on ladannut kelan kelauskoneeseen, kuljettaja syöttää etupään tasausyksikön läpi ja
ensimmäisille muodostusteloille.
Vaihe 3: Koneen asetukset (rullan vaihto - tarvittaessa)
Toiseen profiiliin vaihtaminen edellyttää, että käyttäjä vaihtaa akseleiden muodostusrullat – tämä prosessi
edustaa eniten aikaa vievää vaihetta siirtymisessä. Nykyaikaisten koneiden tavoitteena on tehdä tästä prosessista niin nopea kuin
mahdollista.
Vaihe 4: Muotoilu- ja lävistysprosessi
Kuljettaja käynnistää koneen. Decoileri syöttää teräsnauhaa. Muotoilun aikana lävistysyksikkö
luo samanaikaisesti esiohjelmoituja reikiä.
Vaihe 5: Leikkaus pituuteen
Täysin muotoiltu ja lävistetty profiili saavuttaa leikkausjärjestelmän. Lentävä katkaisujärjestelmä liikkuu profiilin mukana,
tekee puhtaan leikkauksen ja palaa alkuasentoonsa. Prosessi on jatkuva.
Vaihe 6: Tulostus ja pinoaminen
Valmiit kappaleet kuljetetaan, pinotaan, niputetaan ja merkitään, jolloin ne ovat valmiita lähetettäväksi.
Vaihe 7: Laadunvalvonta
Tasaisen laadun takaamiseksi työntekijät tarkastavat säännöllisesti mittoja, muotoa ja reikien sijoittelua
tekniset tiedot. Tämä varmistaa koneen jatkuvan kalibroinnin ja standardien noudattamisen.
Hot Tags: Vaihteistokäyttöinen teräsrullamuovauskone
Lähetä kysely Parfulle saadaksesi hinnat ja projektitiedot rullamuovauskoneiden, sandwich-paneelikoneiden ja rullamuovauskoneiden lisävarusteista. Takaamme vastauksen 24 tunnin sisällä.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö