Tuotteet

Tuotteet

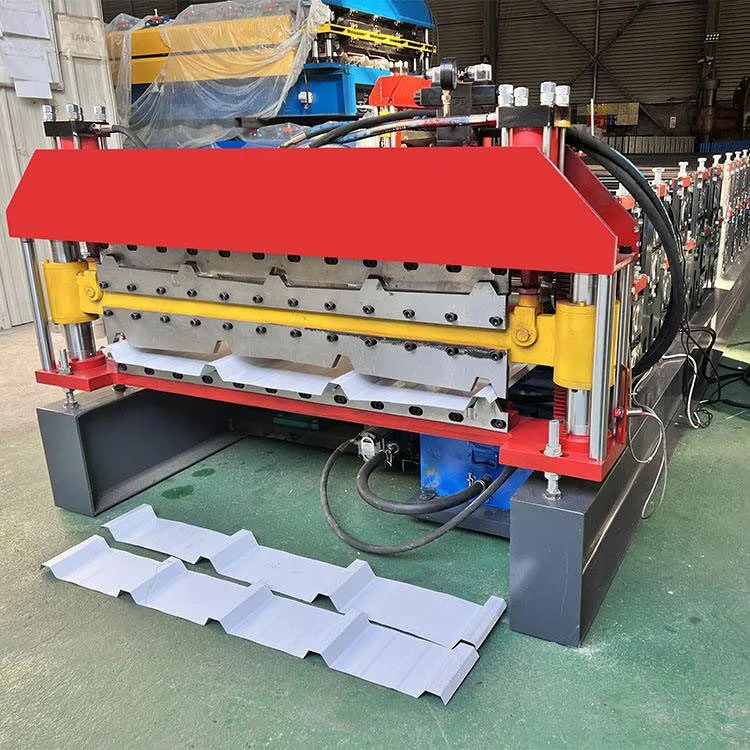
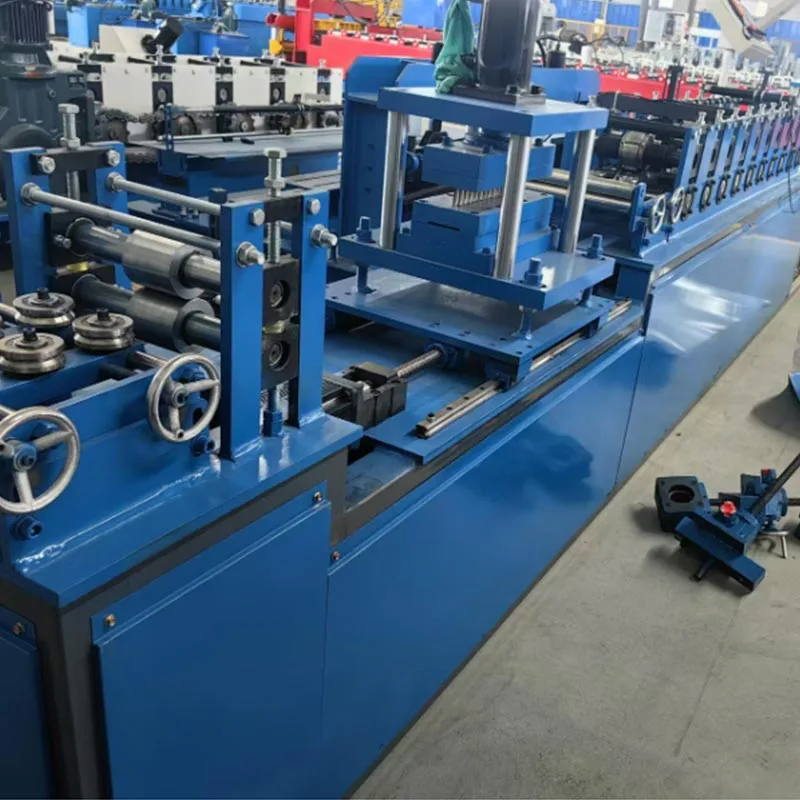
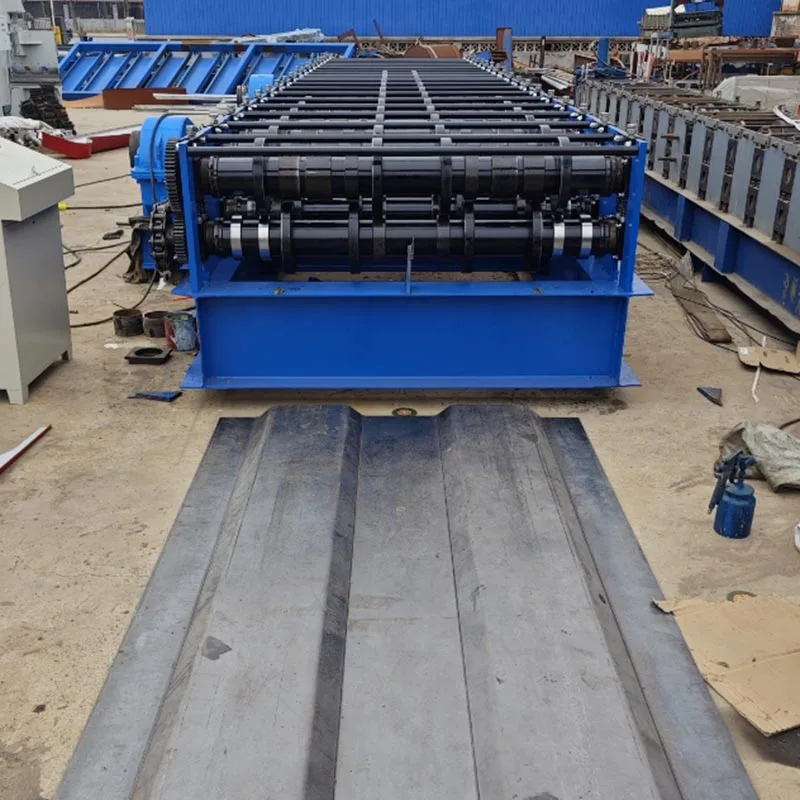
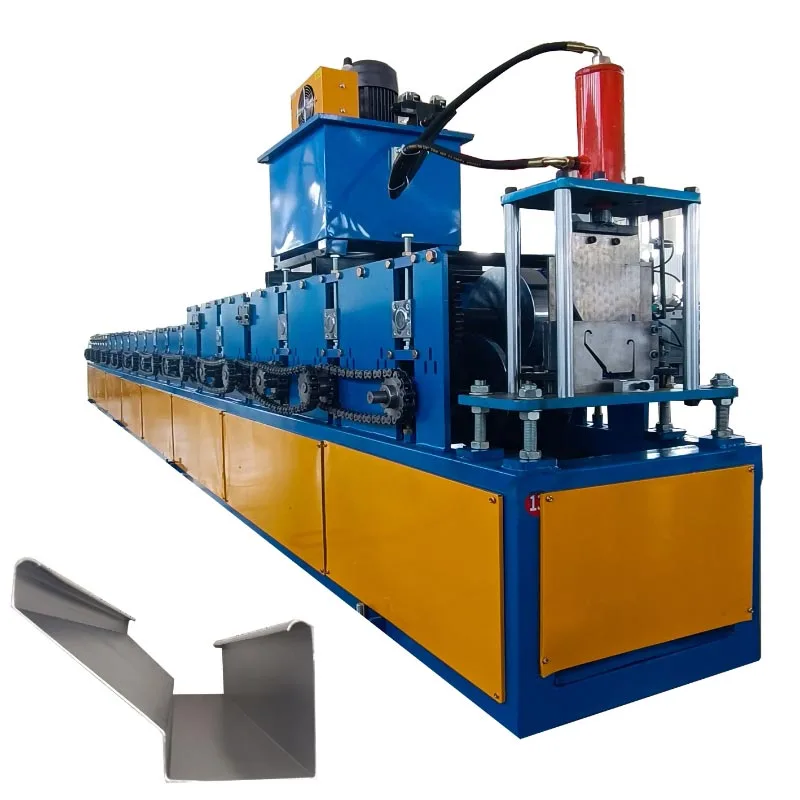
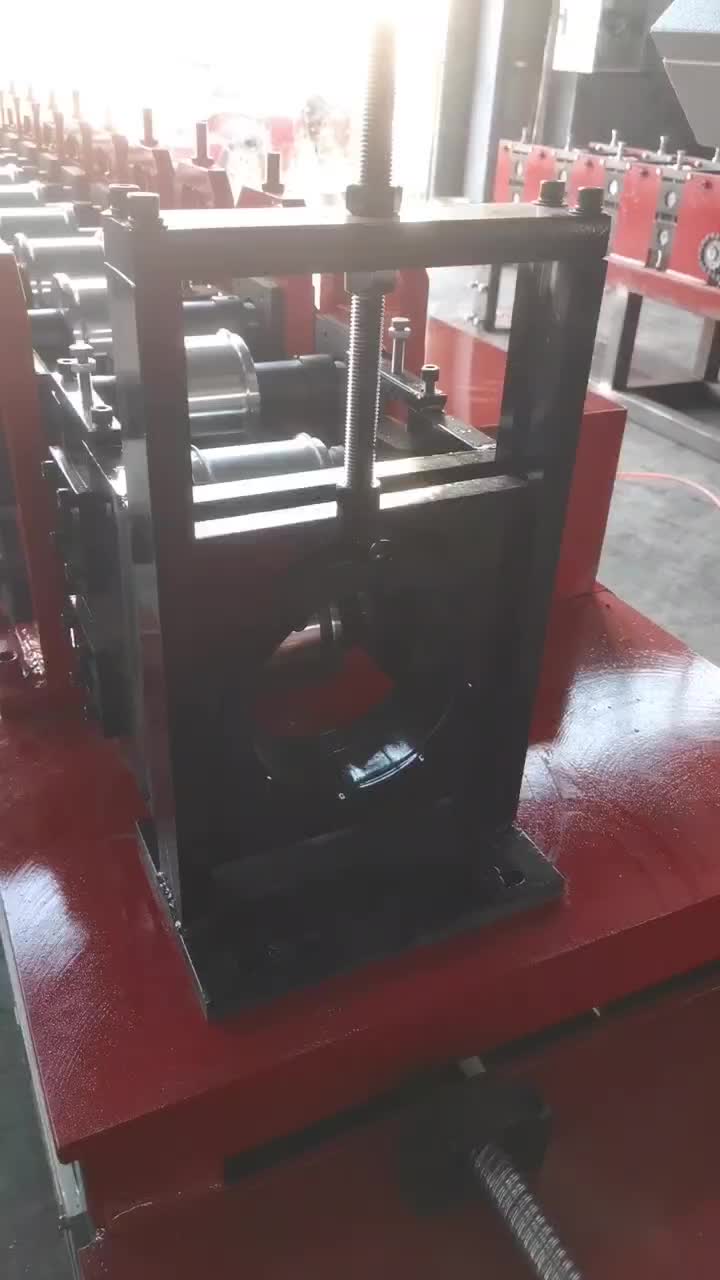
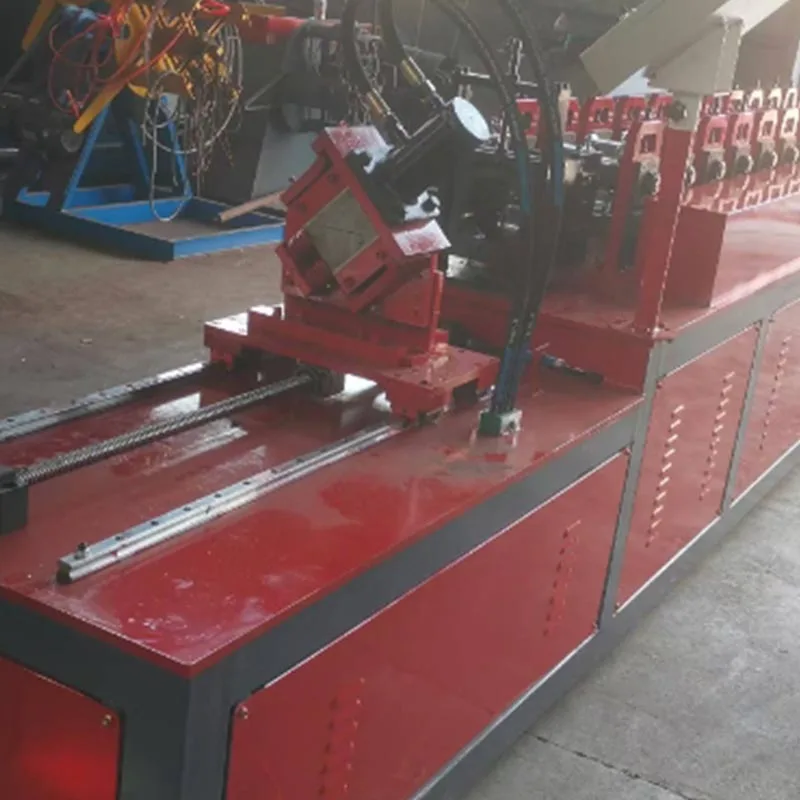
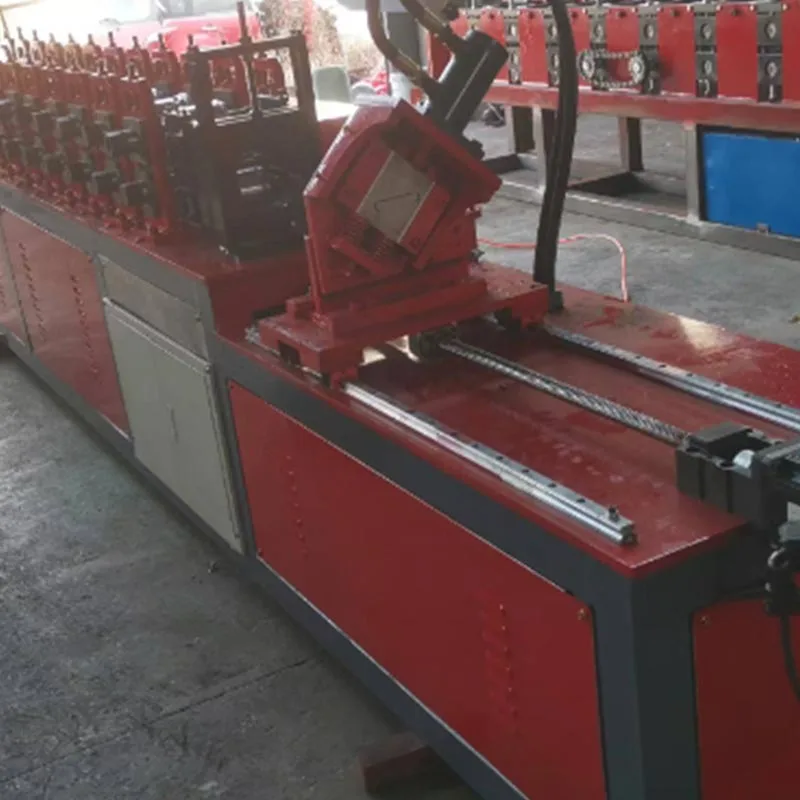
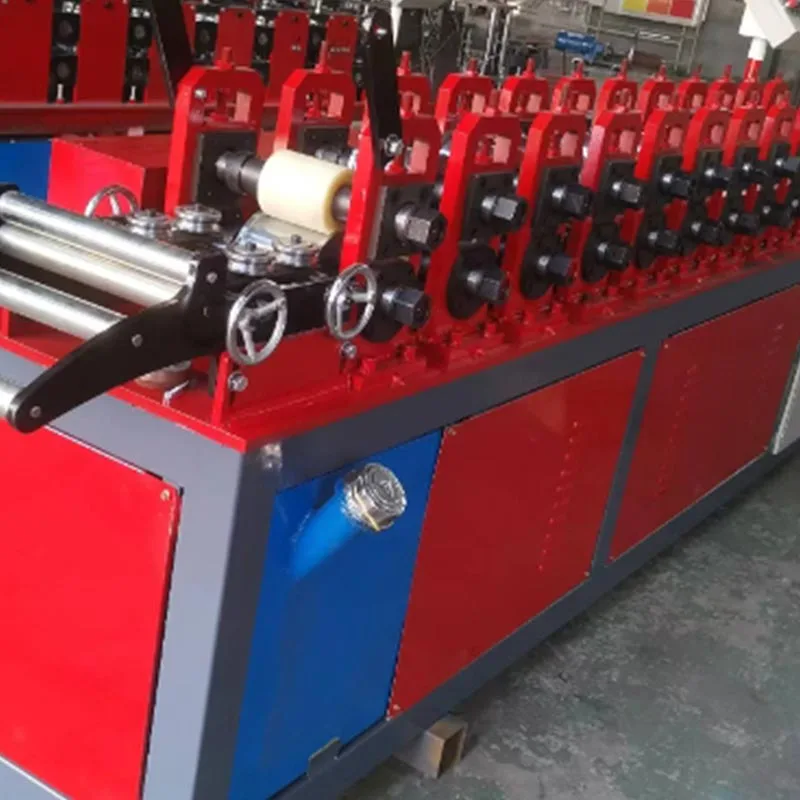
Mainosteräskulmalevyn kylmävalssauskone
  • Mainosteräskulmalevyn kylmävalssauskoneMainosteräskulmalevyn kylmävalssauskone
  • Mainosteräskulmalevyn kylmävalssauskoneMainosteräskulmalevyn kylmävalssauskone
  • Mainosteräskulmalevyn kylmävalssauskoneMainosteräskulmalevyn kylmävalssauskone
  • Mainosteräskulmalevyn kylmävalssauskoneMainosteräskulmalevyn kylmävalssauskone

Mainosteräskulmalevyn kylmävalssauskone

Tämä Advertising Steel Gusset Plate -kylmävalssauskone on suunniteltu kylmävalssaukseen. Se on erikoistunut teollisuuslaitteisto. Sen tarkoitus on massatuotantona teräskulmalevyjä. Nämä levyt tunnetaan myös liitoslevyinä tai naulalevyinä. Ne ovat välttämättömiä komponentteja rakennusteollisuudessa. Niitä käytetään ensisijaisesti puuelementtien liittämiseen. Tämä luo vahvoja, vakaita rakenteita.

Mainosteräskulmalevyn kylmävalssauskone muuttaa litteän, kierretyn teräsnauhan valmiiksi kulmikkaaksi levyt. Se tekee tämän kylmämuovausprosessilla. Tämä on erittäin tehokas ja tarkka prosessi. Se on selkäranka nykyaikaisesta ristikon ja rungon valmistuksesta. Tällä koneella tuotanto saavuttaa johdonmukaisuuden. Se saa myös nopeutta ja korkeaa laatua.

Ensisijaiset käyttötapaukset ja -sovellukset

Advertising Steel Gusset Plate -kylmävalssauskoneen tuotto on kriittinen useilla aloilla.

Katto- ja lattiaristikkojen valmistus: Tämä on ensisijainen sovellus. Tässä kulmalevyt liittyvät yksittäiseen puuhun jäseniä. Yhdessä ne luovat vahvan kolmion muotoisen kehyksen. Tämä kehys jakaa painon tehokkaasti, kriittisen tuen tarjoaminen katoille ja lattioille. Ne vahvistavat lattioita. Ne ovat avainkomponentti kaikissa tyypeissä rakennuksia.

Puurunkorakenne: Rakennusten ja siltojen suuret puurungot käyttävät järeitä kulmalevyjä. Nämä levyt yhdistä palkit ja tolpat. Ne luovat kestäviä, usein esteettisesti näkyviä rakenteita.

Tehdasvalmisteiset puurakenteet: Tehdasvalmisteisten ja modulaaristen asuntojen nousu perustuu tähän tekniikkaan. Kulmalevyt sallivat seinäpaneelien, lattiakasettien ja kattoosien nopeaan ja tarkkaan asennukseen tehdasasetuksissa.

Lavojen valmistus: Raskaissa kuormalavoissa käytetään joskus kulmalevyjä. Ne vahvistavat kulmia ja liitoksia. Tämä lisää lavan kantokykyä ja käyttöikää.

Huonekalut ja puusepäntyöt: Erittäin lujat huonekalut, kuten kaupalliset hyllyt tai työpöydät, voivat käyttää pienempiä kulmia levyt vahvistamiseen.

Perinteiset tekniset parametrit

Mainosteräsvaippalevyjen kylmävalssauskoneen tekniset tiedot voivat vaihdella valmistajan ja asiakkaan tarpeiden mukaan. Vakioparametrit antavat kuitenkin selkeän kuvan sen ominaisuuksista.

Käsittelymateriaali:

Tyyppi: Vähähiilinen, kylmävalssattu teräsnauha (SPCC, Q235) tai galvanoitu teräs.

Tavallinen paksuus: 0,8–2,0 mm. Jotkut raskaat mallit kestävät jopa 3,0 mm.

Kelan leveys: Tyypillisesti 100 mm - 400 mm. Tämä riippuu lopullisesta levyn koosta.

Tuotantokapasiteetti

Muovausnopeus: 15-40 metriä minuutissa. Tämä tarkoittaa suurta määrää levyjä minuutissa.

Tuotantoteho: Voi tuottaa tuhansia levyjä vuorossa. Tämä riippuu levyn koosta ja nopeudesta.

Muodostusasema

Telojen lukumäärä: Yleensä 10-20 sarjaa muodostusteloja. Määrä riippuu levyn suunnittelusta monimutkaisuus.

Telan materiaali: korkeahiilinen kromiteräs (GCr15) tai seostettu työkaluteräs. Nämä on karkaistu ja hiottu peiliksi loppuun. Tämä takaa tuotteen kestävyyden ja tasaisen pinnan.

Ajojärjestelmä

Teho: Päämoottori on tyypillisesti 7,5 kW - 15 kW. Tämä antaa tarvittavan vääntömomentin.

Voimansiirto: Karkaistut vaihteistot, jotka on yhdistetty raskaaseen käyttöakseliin. Tämä varmistaa, että kaikki asemat pyörivät täydellisesti synkronointi.

Ohjausjärjestelmä

Tyyppi: Ohjelmoitava logiikkaohjain (PLC), jossa on HMI (Human-Machine Interface) -kosketusnäyttö.

Toiminnot: Nopeudensäätö, tuotannon laskenta, vian diagnostiikka ja järjestelmän valvonta.

Lävistysjärjestelmä

Menetelmä: Erittäin tarkka hydraulinen tai mekaaninen lävistysyksikkö. Se on integroitu rullanmuovauslinjaan.

Toiminto: Se luo kynnen hampaat ja tarvittavat reiät levyyn. Kuvio räätälöidään rei'ityksellä ja die asetettu.

Leikkausjärjestelmä

Tyyppi: Hydraulinen tai servo-lennon katkaisujärjestelmä.

Toiminta: Se leikkaa jatkuvasti muodostetun profiilin tarkkoihin yksittäisiin pituuksiin. Leikkauspituus on ohjelmoitavissa käyttöliittymässä.

Mitkä ovat tämän koneen edut ja ominaisuudet?

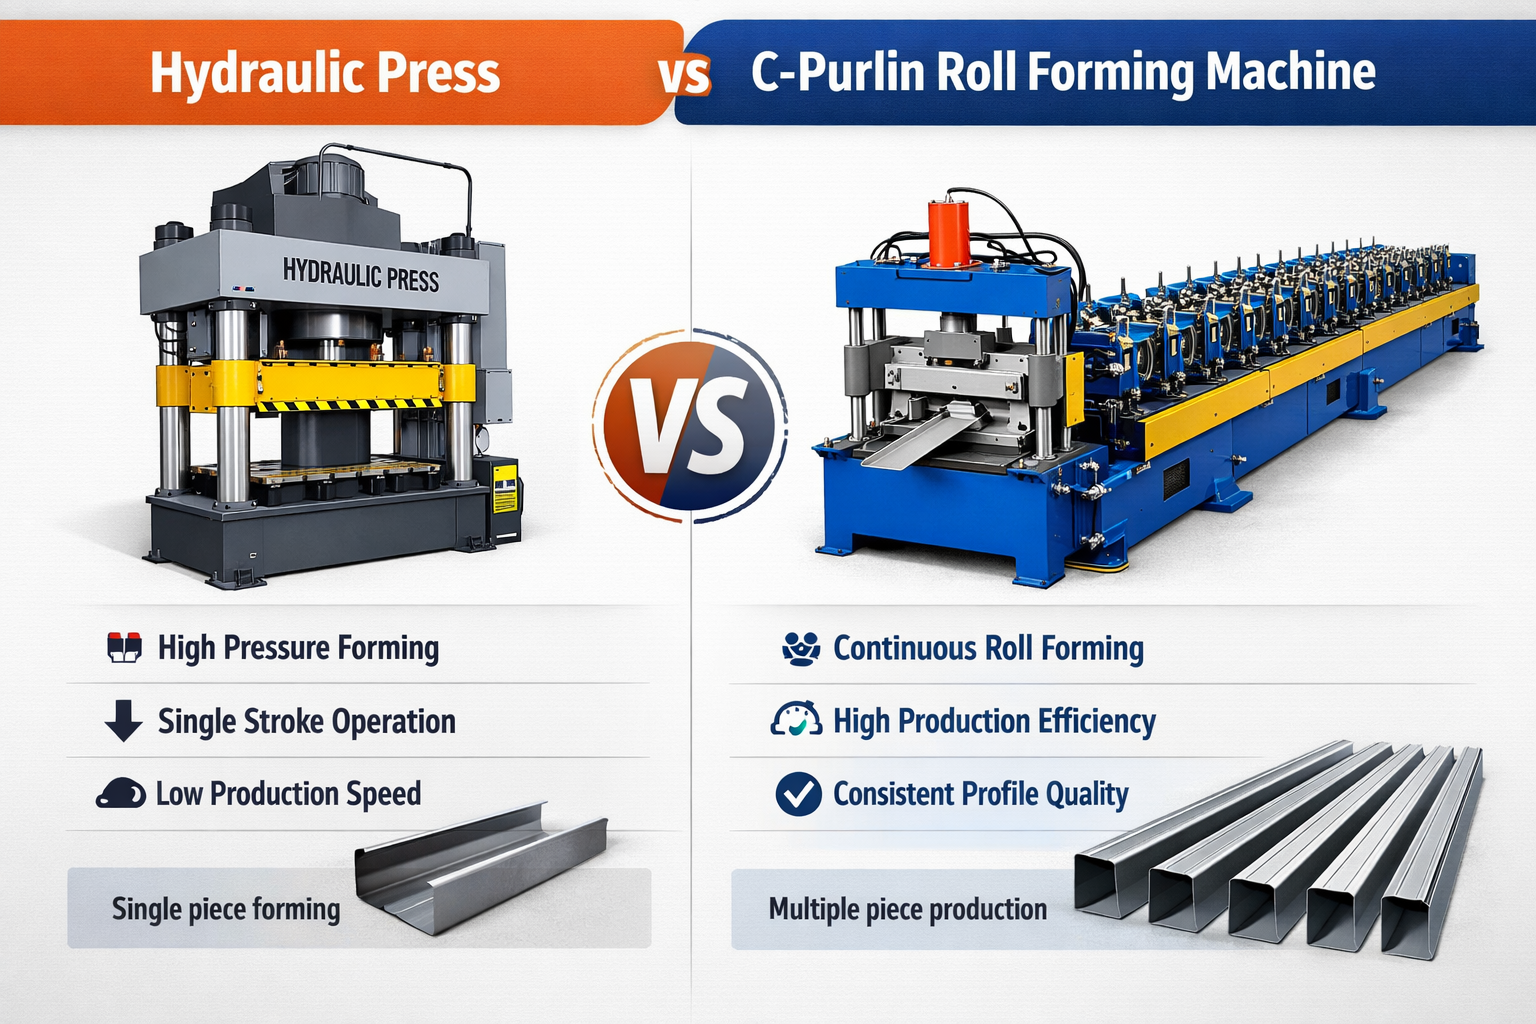
Tämä kone tarjoaa merkittäviä etuja verrattuna vanhentuneisiin valmistusmenetelmiin, kuten manuaaliseen lävistykseen tai yksiasemainen puristusjarrutus.

Korkea tuotantotehokkuus: Se on jatkuva prosessi. Kone kelaa auki, muotoilee, lävistää ja leikkaa taukoamatta. Tämä tuloksena on valtava tuotanto. Se ylittää dramaattisesti kaikki manuaaliset tai puoliautomaattiset menetelmät.

Erinomainen johdonmukaisuus ja laatu: Tämä prosessi takaa tasaisuuden jokaisessa kulmalevyssä. Se takaa tarkan muoto, hampaiden korkeus ja mitat. Inhimillinen virhe on eliminoitu. Loppujen lopuksi tämä rakentaa vahvemman ja luotettavamman rakenteet.

Täysin automatisoitu toiminta: Kun kone on asennettu ja syötetty kelamateriaalilla, se toimii automaattisesti. Se vaatii mahdollisimman vähän operaattorin väliintuloa. Yleensä yksi käyttäjä voi hallita useita koneita. Tämä säästää työvoimakustannuksissa.

Materiaalisäästöt: Kierretyn teräsnauhan käyttö on erittäin tehokasta. Se tuottaa hyvin vähän romua leikkaamiseen verrattuna metallilevystä. Prosessi on optimoitu jätteen minimoimiseksi. Tämä vähentää raaka-ainekustannuksia.

Alhaiset käyttökustannukset: Mainosteräslevyjen kylmävalssauskone on sähkökäyttöinen. On muutamia kuluvia osia satunnaisen voitelun lisäksi. Sen korkea kestävyys tarkoittaa pitkää käyttöikää ja alhaista ylläpitokustannukset tuotettua yksikköä kohti.

Joustavuus ja mukauttaminen: Kone on suunniteltu tietylle levyprofiilille. Sitä voidaan kuitenkin mukauttaa. Tekijä: vaihtamalla muodostusteloja voidaan tehdä erilaisia muotoja. Vaihtamalla lävistys- ja meistisarjoja saadaan uusia malleja mahdollista. Tämä antaa valmistajille joustavuutta palvella erilaisia ​​markkinoita.

Parannettu työturvallisuus: Prosessi on täysin suljettu ja automatisoitu. Nopea muotoilu ja lävistys ovat täysin automatisoitu. Käyttäjät ovat fyysisesti erillään näistä vaarallisista vaiheista. Suunnittelun mukaan tämä fyysinen erottaminen vähentää merkittävästi onnettomuuksien ja loukkaantumisten riskiä.

Yksityiskohtainen konekuvaus ja komponentit

Kone on integroitu järjestelmä. Se yhdistää useita avaimia komponentit.

1. Decoiler ja syöttöyksikkö

Tämä on lähtökohta. Se pitää raskaan teräsnauhan kelan. Kone käyttää tuurnaa pitämään tukevasti kiinni kela. Maksumekanismi kelaa sitten metallinauhan auki. Prosessi on sujuvaa ja johdonmukaista. Kiristyslaite on myös käytetty. Tämä varmistaa, että kela ei koskaan pääse kelaamaan hallitsemattomasti.

2. Sisääntuloopas ja vaaituslaite

Kelan teräsnauhassa voi olla hieman käpristymiä tai mutkia. Tämä osa ohjaa nauhan koneeseen. Se on usein sarja tasoitusrullia. Nämä rullat tasoittavat nauhaa. Tämä varmistaa täydellisen tasaisen materiaalin pääsyn sisään muodostuva osa. Tämä on ratkaisevan tärkeää lopputuotteen laadun kannalta.

3. Päävalssausasema

Tämä osa on koneen sydän. Se on sarja telineitä. Jokaisessa telineessä on tarkat ylä- ja alarullat. The rullaprofiili vaihtuu jokaisella asemalla. Metallinauhaa taivutetaan asteittain lopulliseen, monimutkaiseen muotoonsa.

4. Integroitu lävistysyksikkö

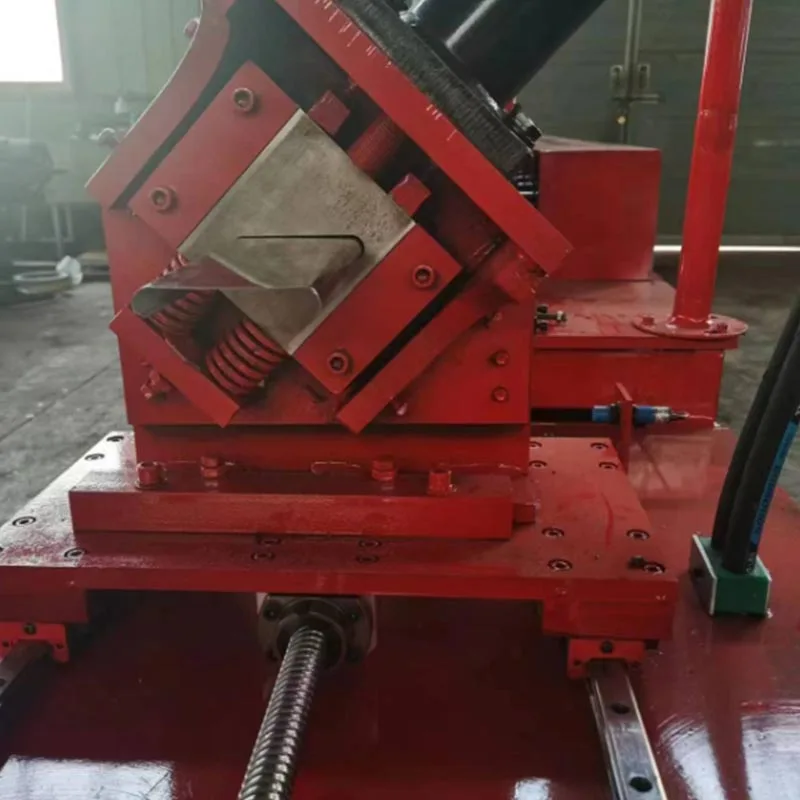
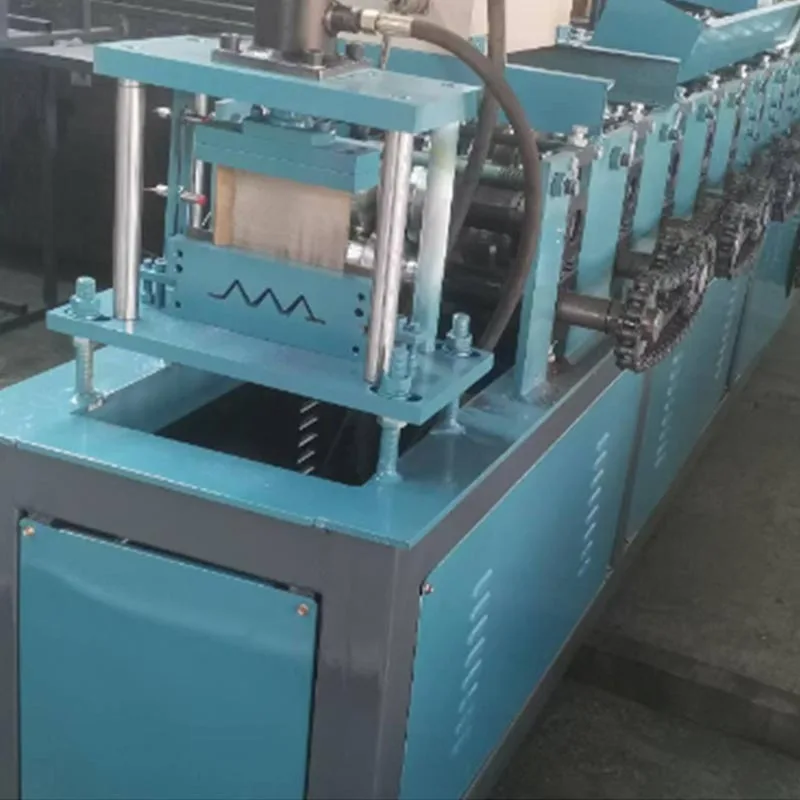
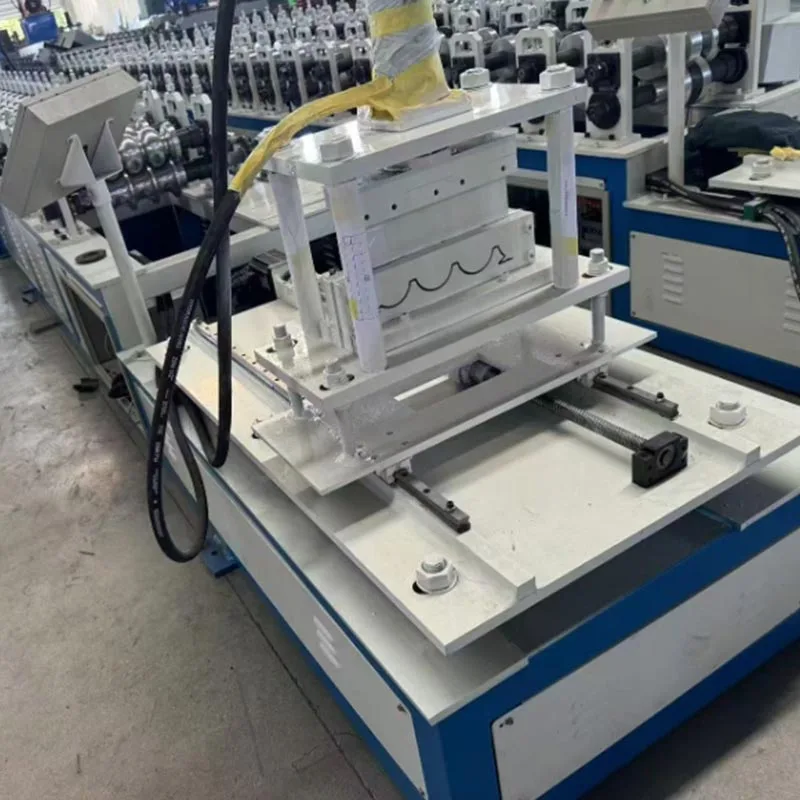
Tämä yksikkö sijaitsee muotoiluasemien sisällä tai heti niiden jälkeen, ja se luo levyn määrittävät ominaisuudet. Hydrauli tehopakkaus ajaa lävistyspäätä. Käytetään mittatilaustyönä suunniteltua lävistys- ja meistisarjaa. Yhdellä tai useammalla vedolla se iskee poista terävien, ulkonevien naulahampaiden kuvio ja mahdolliset suuret huoltoreiät. Synkronointi liikkumisen kanssa nauha on tarkka.

5. Servo-lennon katkaisujärjestelmä:

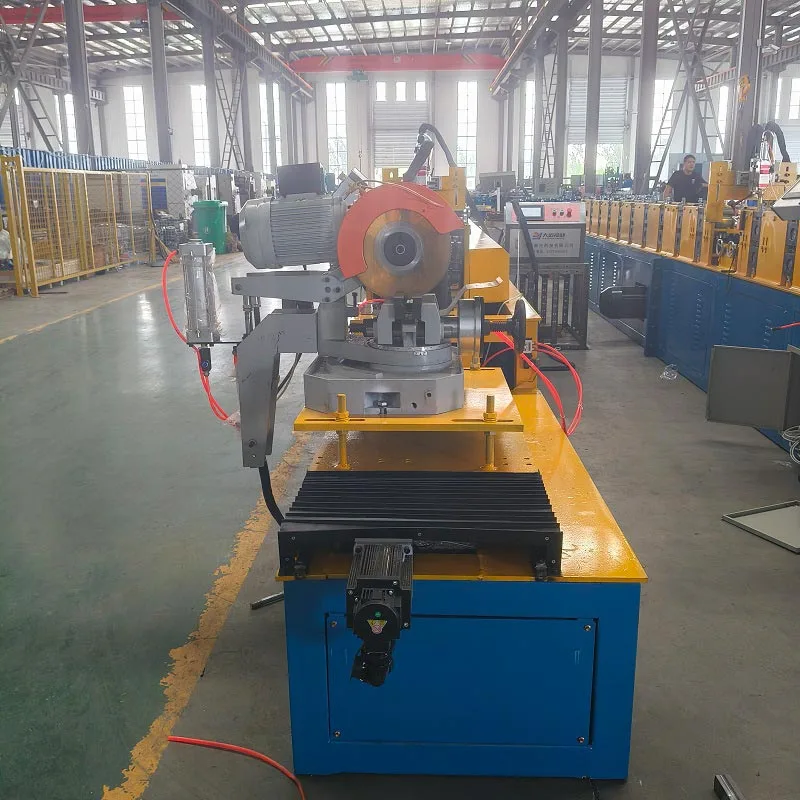
Muotoiltu ja lävistetty profiili on nyt jatkuva nauha. Leikkausjärjestelmä kiinnittyy tähän liikkuvaan profiiliin. Se liikkuu synkronisesti profiilin kanssa. Hydrauli- tai servokäyttöinen terä tekee sitten leikkauksen. Se on puhdas ja purseeton. Pituus on asetettu valmiiksi. Tämän jälkeen puristin vapautuu. Leikkuuyksikkö palaa sitten alkuun asema. Tämä "lentävä" leikkaustoiminto varmistaa, että tuotanto ei koskaan hidastu.

6. Ohjauskaappi ja HMI-paneeli

PLC toimii koneen aivoina. Se koordinoi jokaista liikettä. Käyttömoottori, lävistysyksikkö ja katkaisu järjestelmä toimii täydellisessä synkronoinnissa. He noudattavat sen käskyjä tarkasti.

HMI-kosketusnäyttö toimii keskusohjausliittymänä. Sen kautta operaattorit syöttävät kaikki tuotantoasetukset, käynnistä tai pysäytä kone ja tarkkaile järjestelmää mahdollisten vikojen varalta.

7. Lähtökuljetin

Lyhyt kuljetin tai pinoamispöytä vastaanottaa valmiit levyt. Tämä mahdollistaa siistin keräämisen. Se estää paalujen muodostumista muodostumisesta. Se myös suojaa valmiita tuotteita vaurioilta ulostulossa.

Tuotannon työnkulkuprosessi

Koko toiminta on jatkuva sykli. Se on virtaviivaistettu maksimaalisen tehokkuuden saavuttamiseksi.

Vaihe 1: Lataus

Kuljettaja lataa uuden teräskelan purkulaitteeseen. Nauhan etupää kierretään sitten. Sitä ruokitaan sisääntulooppaan kautta. Se siirtyy ensimmäiseen muodostusrullien sarjaan.

Vaihe 2: Asennus ja ohjelmointi

Käyttäjä syöttää työn tiedot HMI-näyttöön. Tämä sisältää tuotantomäärän. Se sisältää myös levyjen tarvittava leikkauspituus.

Vaihe 3: Muodostusprosessin aloitus

Pääkäyttömoottori käynnistyy. Se vetää teräsnauhan kelasta. Nauha kulkee sisääntuloohjaimen läpi. Se on litistetään ja valmistetaan muovausta varten.

Vaihe 4: Progressiivinen muodonmuodostus

Nauha menee ensimmäiseen muodostustelineeseen. Rullat tekevät ensimmäisen, kevyen mutkan. Sitten se siirtyy toiselle telineelle. Rullat viimeistelevät muotoa entisestään. Tämä prosessi toistuu jokaisella asemalla. Litteä metalli muuttuu vähitellen. Se ottaa lopullisen kulmalevyprofiilin. Materiaali ei jousta tai ohene.

Vaihe 5: Samanaikainen lävistys

Osittain muodostunut profiili saavuttaa lävistysyksikön. Kone synkronoi voimakkaan iskun iskun. satoja kynsien hampaat lävistetään yhdellä toimenpiteellä. Tämä tapahtuu materiaalin liikkuessa.

Vaihe 6: Tarkkuusleikkaus

Täysin muotoiltu ja lävistetty profiili siirtyy leikkausalueelle. Lentävä katkaisujärjestelmä kiinnittyy siihen. Se vastaa profiilin nopeutta tarkasti. Sitten se tekee tarkan, neliömäisen leikkauksen. Valmis kulmalevy putoaa päälle lähtökuljetin.

Vaihe 7: Toistaminen ja kerääminen

Kone jatkaa toimintaansa. Se tekee yhden identtisen levyn toisensa jälkeen. Valmiit levyt siirtyvät loppuun asti riviä. Ne ovat valmiita keräystä varten. Levyt ovat sitten valmiita pakattavaksi. Ne toimitetaan suoraan ristikkoon valmistajat.


Advertising Steel Gusset Plate -kylmävalssauskone on teollisuustekniikan mestariteos. Se muuntaa yksinkertaisen teräskelan. Siitä tulee kriittinen rakennuskomponentti. Tämä saavutetaan vertaansa vailla olevalla nopeus. Se tarjoaa erinomaisen tarkkuuden. Se toimii erinomaisella tehokkuudella.

Kaikille ristikko- tai puurunkovalmistajille tämä kone on enemmän kuin pelkkä etu. Se on perusasia kilpailukyvyn säilymisen edellytys. Se takaa turvallisten ja luotettavien rakenneliittimien tuotannon. Se varmistaa myös niiden kustannustehokkuuden. Nämä liittimet ovat välttämättömiä – ne kirjaimellisesti auttavat rakentamaan maailmaamme.

Advertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming Machine

Hot Tags: Mainosteräskulmalevyn kylmävalssauskone
Lähetä kysely
Yhteystiedot
Lähetä kysely Parfulle saadaksesi hinnat ja projektitiedot rullamuovauskoneiden, sandwich-paneelikoneiden ja rullamuovauskoneiden lisävarusteista. Takaamme vastauksen 24 tunnin sisällä.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö
HylätäHyväksyä